
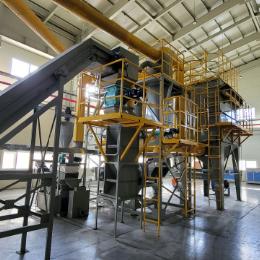
随着新能源汽车产业的爆发式增长,废旧动力电池的回收处理已成为环境保护与资源循环利用的重要课题。为应对这一挑战,河南绿捷环保装备有限公司于2026年推出一套年处理能力达5000吨的锂电池资源化处理设备,旨在实现废旧锂电池的安全、高效、绿色回收。


该设备系统遵循“先进、成熟、节能、稳定”的设计原则,采用物理干法工艺,结合带电破碎与低温烘干技术,确保在不进行预放电的情况下安全处理各类废旧锂电池(包括圆柱、软包、手机电池等)
核心工艺流程:七步实现资源全回收
智能上料与一次撕碎
原料供给:通过叉车或吊运将电池投入链板式加料机,经大倾角皮带输送至一级撕碎机。进料速度无级可调(0~3t/h),确保连续流畅作业。
带电破碎:采用双轴剪切式撕碎机,将电池撕碎成2~3cm的条状物料。设备配备温感氮气保护系统,当腔体温度超过50℃时自动喷氮降温,有效防止因短路、摩擦引发的燃烧风险。
低温烘干与热解脱附
无氧热解:撕碎物料进入回转烘干炉,在150—250℃的无氧环境下进行低温烘干。此过程可去除95%以上的电解液、隔膜及有机溶剂,同时避免有害气体释放。
能源灵活配置:烘干系统支持电加热与天然气加热两种模式,装机功率分别为650kW与430kW,满足不同厂区能源条件需求。
多级粉碎与筛分分离
二级破碎:烘干后物料进入粉碎机,粒径减小至3~5mm,增加比表面积,促进金属与粉末的单体解离。
滚筒筛分:通过120目不锈钢筛网,将正负极粉(黑粉)与铜铝金属分离。黑粉回收率≥97%,含杂率≤1%。

深度研磨与铜铝分选
四级揉搓:采用水冷式涡轮研磨机,将物料进一步粉碎至1mm左右,并通过摩擦揉搓彻底剥离附着在金属箔上的活性材料。
风选与重选结合:利用Z型重力分选器与负压输送系统,实现隔膜、外壳、黑粉的高效分离。
铜铝精准分选:通过比重分选机(风力+振动),在铜铝粒径基本一致(1~3mm)的前提下,实现铜铝分离纯度均达95%以上。
环保闭环与尾气治理
负压运行:全系统处于负压状态,防止粉尘外溢。

多级净化:
旋风除尘+脉冲布袋除尘:去除颗粒物,排放浓度≤3mg/m³;
碱液喷淋塔:中和酸性气体(SO₂、HF);
催化燃烧装置(CO炉):将VOCs在300~450℃下氧化为CO₂和H₂O,非甲烷总烃排放≤50mg/m³。
噪音控制:车间噪音控制在85dB以内,符合GBJ87标准。
自动化控制与安全联锁
PLC智能控制:支持自动、手动、急停、检修四种模式,实现一键启停与故障报警。

安全联锁机制:
主引风机未启动,其他设备无法运行;
破碎机故障时,上游输送机自动停机;
配备急停开关、内部拉绳、防爆电机(ExdⅡBT4)等多重安全保障。
产品指标与回收效益
处理能力:1000kg/h(单线年产能约5000吨);
回收率:
黑粉回收率≥97%;
金属回收率≥99%;
产品纯度:
黑粉中铜铝含量≤1%;
铜箔品位≥97%,铝箔品位≥95%;

能耗优势:单位能耗仅为国内同类产品1/2,设备售价亦具竞争力。
绿捷环保的锂电池破碎分选系统,通过“带电破碎+低温烘干+多级分选+智能控制”的集成创新,成功解决了传统回收工艺中安全风险高、能耗大、回收率低等痛点。该设备不仅实现了废旧锂电池的资源化、无害化处理,更为构建绿色低碳的循环经济体系提供了强有力的技术支撑。#锂电池处理设备


热门跟贴