
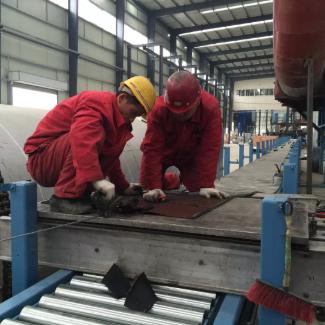
滚筒冷粘包胶是工矿输送机常用的防护工艺,无需大型热硫化设备、施工灵活、停机时间短,适配各类现场抢修与常规维护场景。KN373冷硫化粘接剂是滚筒冷粘包胶的常用专用胶水,具备粘接强度高、常温固化、耐磨抗老化的特点,规范施工可有效避免胶板起泡、脱层、脱落等问题。下面为大家分享标准化的滚筒冷粘包胶施工方法。
一、施工前期准备与表面处理
表面处理是决定包胶使用寿命的核心步骤。首先使用角磨机搭配打磨碟,对滚筒金属表面全面打磨,彻底清除锈迹、油污、旧残胶与氧化层,让金属基材完全裸露,保证表面粗糙均匀,提升粘接附着力。
随后用专用清洗剂擦拭滚筒表面和橡胶板贴合面,去除粉尘、杂质,放置自然晾干,确保施工面干净、干燥、无油污、无积水。老旧滚筒可涂刷金属处理剂打底,进一步增强粘接效果。
二、KN373粘接剂调配
KN373为双组份胶水,需严格按照主剂:固化剂=100:4的比例配比,顺时针充分搅拌3-5分钟,直至胶液颜色均匀、无结块气泡。调配好的胶水需在30分钟内用完,避免胶液提前固化失效,影响施工质量。

三、分层涂胶施工
采用双层涂刷工艺,分别在滚筒金属面和橡胶板贴合面涂刷胶水。第一遍薄涂打底,均匀覆盖基面,静置15分钟左右,待胶面晾干至不粘手状态。
第二遍适度厚涂,保证涂层均匀饱满,无漏涂、堆积情况,继续静置至胶面呈半粘不拉丝状态,即可进行贴合作业,这一步是杜绝空鼓、脱胶的关键。
四、胶板贴合与压实排气
提前按滚筒尺寸裁剪橡胶板,边缘打磨45°坡口,方便无缝搭接。将胶板精准对齐滚筒贴合位置,从中间向两端逐步贴合。
使用压实滚轮反复滚压排气,彻底排出胶板与滚筒之间的空气,确保整体无缝贴合,无气泡、无褶皱,杜绝后期起泡脱落问题。接缝位置重点压实,保证搭接严密。

五、常温固化与验收
施工完成后,常温静置固化24小时即可投入正常使用。低温潮湿环境可适当延长固化时间,或采用红外灯辅助加速固化。固化完成后,检查胶板贴合平整度、接缝密实度,无空鼓、开裂、翘边即为施工合格。
施工小贴士
冷粘包胶全程无需加热设备,适配野外、矿山、车间等各类受限施工场景。严格遵循配比比例和涂刷晾干流程,配合优质KN373冷硫化粘接剂,可最大程度提升滚筒包胶的耐磨性和使用寿命,保障输送机稳定运行。


热门跟贴