
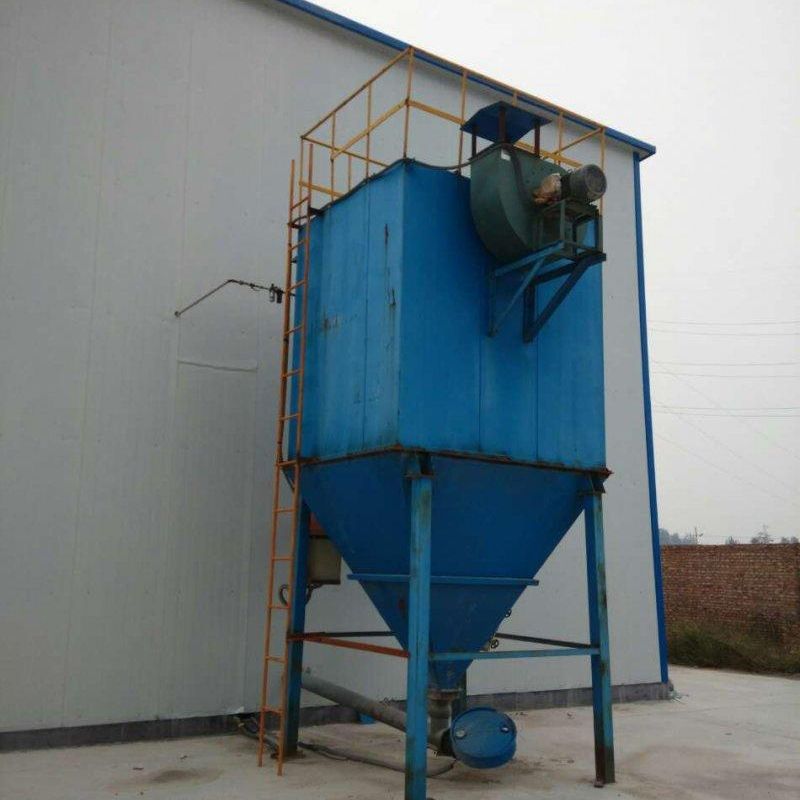
化工厂布袋除尘器技术优势解析
在化工行业粉尘治理领域,布袋除尘器凭借其卓越的技术性能与安全可靠性,已成为废气净化系统的核心装备。本文从过滤效率、安全设计、智能运维三大维度,系统阐述其技术优势及行业应用价值。
一、高能效过滤:精准捕集超细颗粒,实现超低排放
针对化工生产中产生的复杂粉尘特性(如黏性、腐蚀性、超细颗粒等),该设备采用梯度结构覆膜滤料,通过表面过滤与深层过滤的协同作用,对0.1μm以上颗粒物实现99.9%的高效捕集。其排放浓度可稳定控制在10mg/m³以下,远优于国家环保标准(GB 16297-1996),尤其适用于医药化工、精细化工等对排放要求严苛的场景。
技术亮点:
纳米级纤维层:拦截亚微米级颗粒,防止二次扬尘;
-脉冲清灰优化:通过气流分布模拟与清灰周期智能调控,确保滤袋持续高效运行;
- 模块化设计:支持多室并联运行,适应不同工况下的风量波动。

二、安全设计:多重防护机制,满足化工防爆需求
化工粉尘易因静电积聚或浓度超标引发爆炸风险,该设备通过本质安全设计构建三重防护体系:
1. 防静电滤袋:采用导电纤维与基布复合工艺,表面电阻≤1×10Ω,实现静电实时导泄;
2. 泄爆装置:配置无焰泄爆阀与隔爆阀,压力释放速度≤0.01s,避免火焰传播;
3.氮气保护系统:通过氧浓度在线监测与自动充氮,将含氧量控制在8%以下,彻底消除爆炸三要素(可燃物、助燃剂、点火源)。
此外,设备外壳采用Q345R压力容器钢,耐压强度达0.1MPa,并通过ATEX防爆认证,可安全应用于易燃易爆粉尘环境。

三、智能运维:数字化管理提升综合效益
设备集成物联网(IoT)技术,实现全生命周期智能化管理:
-压差监测系统:通过高精度传感器实时采集滤袋阻力数据,结合大数据分析预测清灰周期,延长滤袋使用寿命至3年以上;
-远程控制平台:支持PC/移动端访问,可远程调整脉冲阀参数、监控设备运行状态,减少现场巡检频次;
- 能耗优化算法:根据工况自动调节风机频率,较传统设备节能30%,年运行成本降低约15万元(以10万m³/h风量为例)。
同时,设备配备故障自诊断功能,可精准定位漏风、喷吹异常等问题,维护响应时间缩短至2小时内。
结语
该布袋除尘器通过高效过滤、本质安全、智能运维三大技术突破,不仅满足了化工行业严苛的环保与安全要求,更通过降低运维成本与能耗,为企业实现绿色生产与可持续发展提供了可靠保障。其技术参数与功能设计已通过第三方检测认证,并成功应用于多家世界500强化工企业,成为粉尘治理领域的标杆解决方案。


热门跟贴