
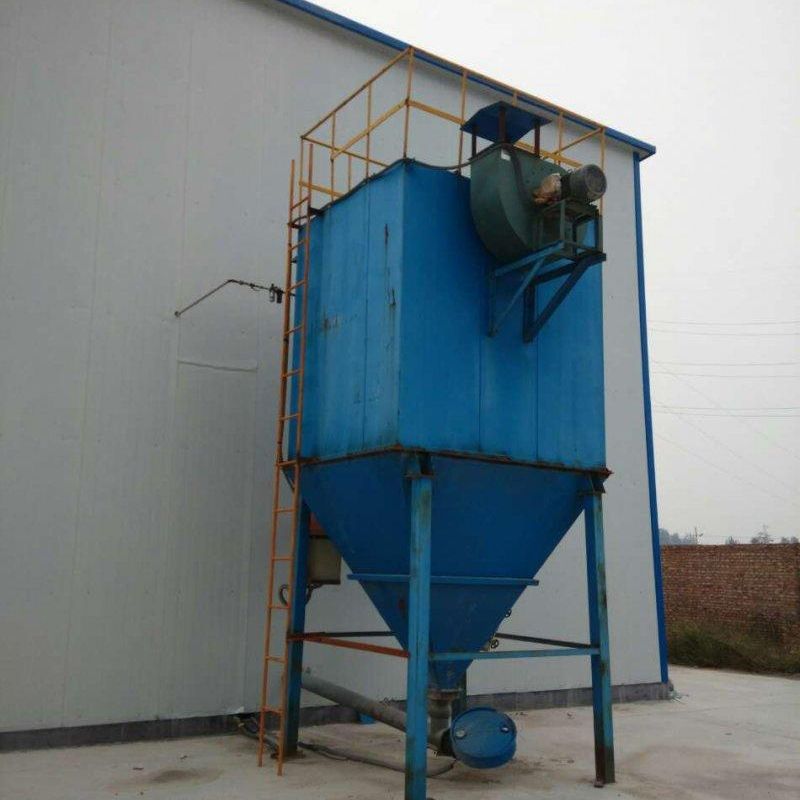
矿山机制砂收尘器:砂石骨料生产线的核心环保装备与全场景解决方案
在砂石骨料行业绿色转型背景下,矿山机制砂收尘器作为产线末端治理的核心设备,通过多级协同净化技术实现PM2.5级微细粉尘的深度治理,其技术架构与应用价值已形成完整的环保解决方案体系。以下从四大维度解析其技术特性与行业价值:
一、高能效除尘技术体系
1. 脉冲布袋复合过滤技术
采用高效脉冲喷吹清灰系统与梯度结构滤料,对0.1-10μm粒径粉尘实现99.9%以上的捕集效率,出口排放浓度稳定控制在≤8mg/m³(远低于国标10mg/m³要求)。针对机制砂生产中粉尘浓度高达5000mg/m³、湿度达15%的极端工况,可选配PTFE微孔覆膜滤料与电伴热防结露系统,通过表面过滤机制与温度精准调控(维持滤袋表面温度≥露点温度+5℃),彻底解决高湿粉尘导致的滤袋板结问题。
2. 多级预处理模块
集成旋风分离器与惯性沉降室,对粗颗粒粉尘进行预分离(分离效率≥85%),显著降低布袋负荷,延长滤料使用寿命至12000小时以上。

二、极端工况适应性设计
抗振动结构优化
制砂机配套型号采用橡胶-金属复合减震基座(阻尼系数0.3-0.5)与高强度钢结构支架,通过有限元分析优化质量分布,实现5g高频振动环境下振动衰减率≥88%,确保设备长期稳定运行。
2. 本质安全防爆系统
针对煤矸石等可燃性物料加工场景,配置无焰泄爆装置(泄爆压力0.01-0.1MPa)与导电型PTFE/芳纶混编滤料(表面电阻≤1×10⁸Ω),通过ATEX防爆认证,满足IIIC类粉尘防爆要求。
三、智能运维生态系统
1. 数字孪生监控平台
集成多参数传感器网络,实时采集压差(ΔP≤1500Pa)、温度(80-120℃)、烟气氧含量等关键指标,通过机器学习算法动态优化清灰周期(30-180s可调)与风机变频控制(节能率32%),实现能耗与排放的双重优化。
模块化快速维护系统
采用快拆式卡箍结构与轻量化滤袋框架,单滤袋更换时间缩短至8分钟/个,年度维护成本降低45%。配备智能压差预警系统,提前30天预测滤袋寿命终点。
四、全流程粉尘治理方案
1.产线节点密闭控制
针对粗碎(颚式破碎机)、整形制砂(立轴冲击破)、筛分(高频振动筛)等核心产尘点,设计负压风网系统(风速0.8-1.2m/s)与定制化吸尘罩(捕集效率≥99.5%),通过CFD流场模拟优化集气口布局,确保粉尘无组织排放得到有效控制。

2.露天作业移动式解决方案
开发防爆型移动式除尘机组(处理风量20000-80000m³/h),集成高压喷雾抑尘系统(水雾粒径50-100μm)与高效滤筒(过滤精度0.5μm),实现露天堆场装卸、皮带转运等场景的粉尘浓度实时管控(≤5mg/m³),较传统洒水降尘节水60%以上。
行业应用价值
该技术体系已成功应用于国内200余条时产1000吨以上砂石生产线,实现:
- 粉尘排放浓度降低92%,助力企业通过超低排放改造验收;
- 设备综合能耗下降28%,单线年节约电费超50万元;
- 滤袋更换周期延长2.3倍,年维护成本降低180万元;
- 露天作业区PM10浓度控制在《环境空气质量标准》二级限值内,有效规避环保处罚风险。
通过技术创新与场景深度适配,矿山机制砂收尘器已成为推动砂石行业绿色升级的关键装备,为构建零排放智慧矿山提供技术支撑。


热门跟贴