
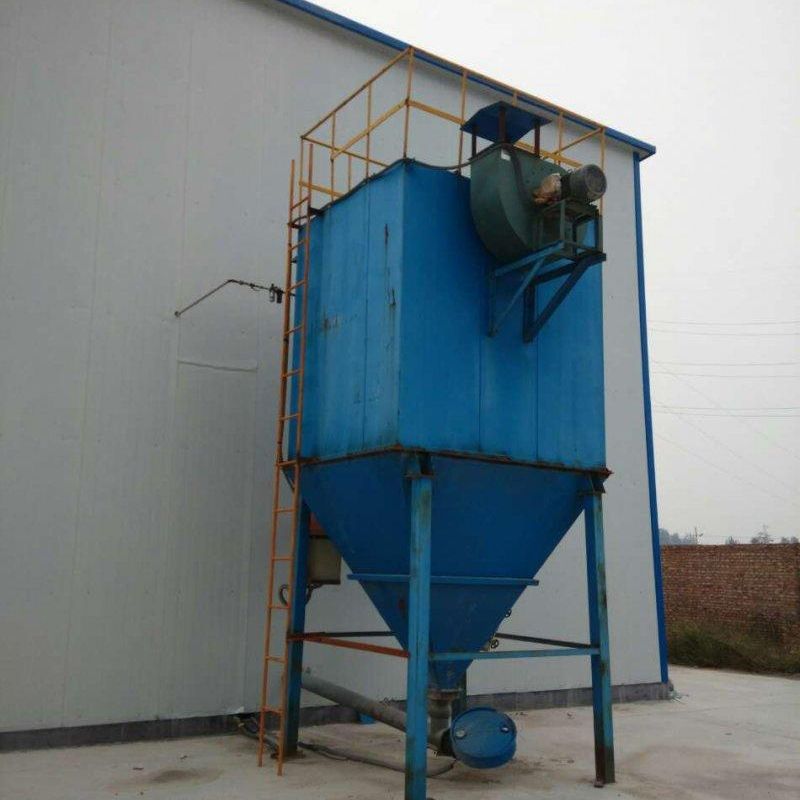
仓顶专用单机袋式除尘器:粉料仓储领域的粉尘治理专家
在粉料储存领域(涵盖水泥仓、粮食筒仓、化工原料仓等应用场景),粉尘治理是保障作业环境安全、满足环保法规要求的核心环节。仓顶专用单机袋式除尘器作为针对此类场景研发的专业化设备,依托高能效袋式过滤技术与模块化设计理念,实现了粉尘的实时拦截与高效净化,成为现代粉料仓储系统不可或缺的环保配套设施。
一、核心功能:全流程粉尘控制与排放达标
该设备以高能效袋式过滤技术为核心,通过滤袋表面形成的粉尘层与纤维孔隙的双重拦截机制,对物料进出仓过程中产生的扬尘进行实时捕捉与分离。其净化效率可达99.5%,对粒径>0.3微米的细微颗粒拦截率超过99%,确保作业区域粉尘浓度显著低于国家环保排放标准(如GB 16297-1996《大气污染物综合排放标准》),同时避免粉尘外溢对周边环境造成污染。
二、结构特性:模块化集成与空间优化
1.立式垂直组合结构
设备采用锥形灰斗+滤袋除尘室+脉冲喷吹系统+抽风口的一体化立式设计,各模块通过法兰连接形成封闭式粉尘收集系统。紧凑的结构布局使其可直接安装于仓顶,无需额外占地面积,尤其适用于空间受限的仓储场景。
2.耐腐蚀材料适配
针对化工原料仓等腐蚀性粉尘环境,设备提供聚四氟乙烯(PTFE)滤袋与不锈钢箱体选项。PTFE滤袋以优异的化学稳定性、耐温性(-40℃~260℃)及低摩擦系数,有效延长滤袋使用寿命;不锈钢箱体则通过抗腐蚀涂层或316L材质选择,抵御酸性、碱性气体侵蚀,确保设备长期稳定运行。
三、功能创新:智能清灰与能效优化
1. 脉冲喷吹清灰技术
区别于传统机械震打清灰方式,该设备采用压缩空气脉冲反吹技术,通过高压气体瞬间释放形成的冲击波,高效剥离滤袋表面粉尘层。此方式具有以下优势:
- 滤袋损耗降低:避免机械振动导致的滤袋纤维断裂或接缝开裂;
-能耗下降30%:压缩空气消耗量仅为震打清灰的1/5,且清灰周期可调;
- 自动化控制:支持PLC定时喷吹或压差反馈喷吹模式,根据粉尘负荷动态调整清灰频率,维持过滤效率恒定。
2.分级过滤设计(可选配)
针对高浓度粉尘场景,设备可增设预过滤层(如金属滤网或旋风分离器),预先拦截大颗粒粉尘,减轻主滤袋负荷,延长清灰周期并降低运行成本。
四、应用价值:环保与经济效益双赢
- 环保合规性:满足粉尘排放浓度≤10mg/m³的严苛标准,助力企业通过环保验收;
-作业环境改善:显著降低仓内粉尘浓度,保护操作人员呼吸系统健康,减少职业病风险;
-物料回收增值:收集的粉尘可回用至生产流程,避免资源浪费,提升经济效益;
-维护便捷性:模块化设计支持快速拆装,滤袋更换周期长达6-12个月,降低停机维护成本。
结语
仓顶专用单机袋式除尘器通过结构创新、材料升级与智能控制的三重优化,为粉料仓储行业提供了高效、可靠、低维护的粉尘治理解决方案。其应用不仅符合国家“双碳”目标下的绿色制造要求,更通过提升资源利用率与作业安全性,为企业可持续发展注入强劲动力。


热门跟贴