
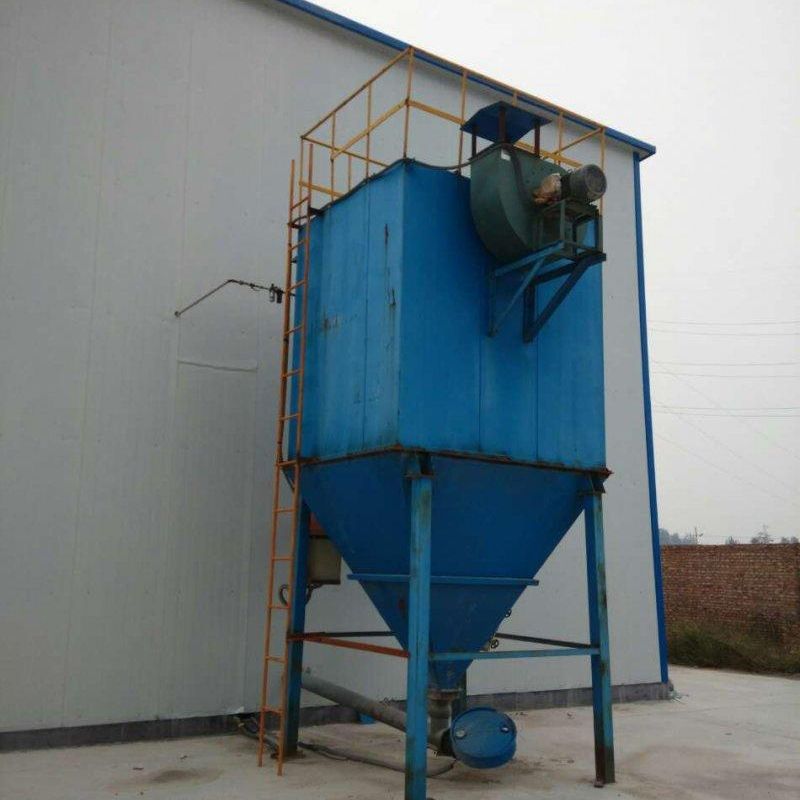
砂石骨料生产线脉冲布袋除尘器结构设计特点与工程应用分析
砂石骨料生产过程中,破碎、筛分及物料转运环节产生的粉尘污染是行业环保治理的核心痛点。脉冲布袋除尘器作为干法除尘技术的典型代表,通过优化结构设计及智能控制策略,实现了粉尘高效捕集与设备稳定运行的双重目标。本文从过滤系统能效、空间适应性、智能控制逻辑及典型应用场景四个维度,系统阐述其技术特性与工程价值。
一、高能效过滤系统:分级捕集与动态清灰协同优化
1. 滤料性能与分级捕集
采用防静电涤纶针刺毡或覆膜滤袋作为核心过滤介质,其表面纤维结构通过静电吸附与筛分效应实现双重过滤。覆膜滤袋表面覆有聚四氟乙烯(PTFE)微孔膜,孔径分布均匀(0.1-2μm),可拦截99.9%以上的PM0.1级超细粉尘,同时降低粉尘嵌入滤料深层的风险,延长滤袋使用寿命。防静电设计通过导电纤维嵌入工艺,有效消散物料摩擦产生的静电,避免粉尘爆炸风险。
脉冲喷吹清灰机制
基于压缩空气瞬时释放原理,通过电磁脉冲阀控制喷吹管对滤袋进行周期性反吹。清灰过程采用“在线分室”技术,即单室清灰时其余单元维持过滤状态,确保系统连续运行。喷吹压力可调(0.4-0.6MPa),配合文丘里管诱导二次气流,形成反向冲击波,使滤袋产生径向收缩变形,剥离表面粉尘层。该技术可维持系统运行阻力≤1500Pa,较传统机械振打清灰节能30%以上。
二、适应性布局:模块化设计与流场均衡控制
模块化箱体结构
除尘器本体采用标准化单元模块设计,单模块处理风量范围5000-30000m³/h,可通过并联组合满足不同规模生产线的需求。模块间采用法兰连接与密封结构,支持快速拆装与扩容改造。独立运行模式适用于局部粉尘治理,多单元组合则可构建集中式除尘系统,降低管道投资成本。
进风均流装置优化
在除尘器进风口设置多级导流板与均流孔板,通过CFD流场模拟优化气流分布。导流板角度与孔板开孔率根据粉尘浓度梯度设计,确保各滤室入口风速偏差≤10%,避免局部滤袋因气流冲击或粉尘过载导致早期破损。均流装置同时具备预除尘功能,可拦截50%以上的大颗粒粉尘,减轻滤袋负荷。
三、智能化控制:参数闭环调节与故障预判
PLC动态控制系统
集成压差传感器、温度传感器及脉冲阀状态监测模块,构建多参数闭环控制逻辑。系统根据压差变化(ΔP≥1200Pa时触发清灰)自动调整喷吹周期与脉冲宽度,实现“按需清灰”。温度监测模块联动喷吹压缩空气加热装置,防止低温工况下滤袋结露糊袋。
2.故障诊断与预警功能
通过压差突变分析(ΔP>2000Pa/min)识别滤袋破损,结合声波检测技术定位泄漏单元;堵灰预警基于喷吹压力衰减率(>15%/次)与清灰频次异常判断。系统生成维护日志与故障代码,指导运维人员快速响应,减少非计划停机时间。
四、典型应用场景与工程效益
1. 破碎环节粉尘治理
针对颚式破碎机、圆锥破碎机等设备产生的粗颗粒粉尘(粒径>5mm),除尘器进风口配置重力沉降室,通过气流减速实现粉尘预分离,降低滤袋磨损风险。实测数据显示,破碎工段粉尘排放浓度可控制在10mg/m³以下,满足GB 16297-1996《大气污染物综合排放标准》要求。
筛分与输送系统扬尘控制
在振动筛、皮带机转运点采用密闭罩与局部抽风结合方式,除尘器通过管道连接各产尘点,形成负压除尘系统。覆膜滤袋对筛分过程中产生的黏性粉尘(如含泥量较高的机制砂)具有优异清灰性能,避免粉尘粘附导致的系统阻力攀升。
结论
砂石骨料生产线脉冲布袋除尘器通过高能效过滤介质、模块化布局、智能控制策略的集成创新,实现了粉尘治理效率与设备运行可靠性的双重提升。其低能耗(吨料除尘能耗≤0.05kW·h)、长寿命(滤袋寿命≥2年)的设计特性,为砂石行业绿色转型提供了关键技术支撑,具有显著的经济与环境效益。


热门跟贴