
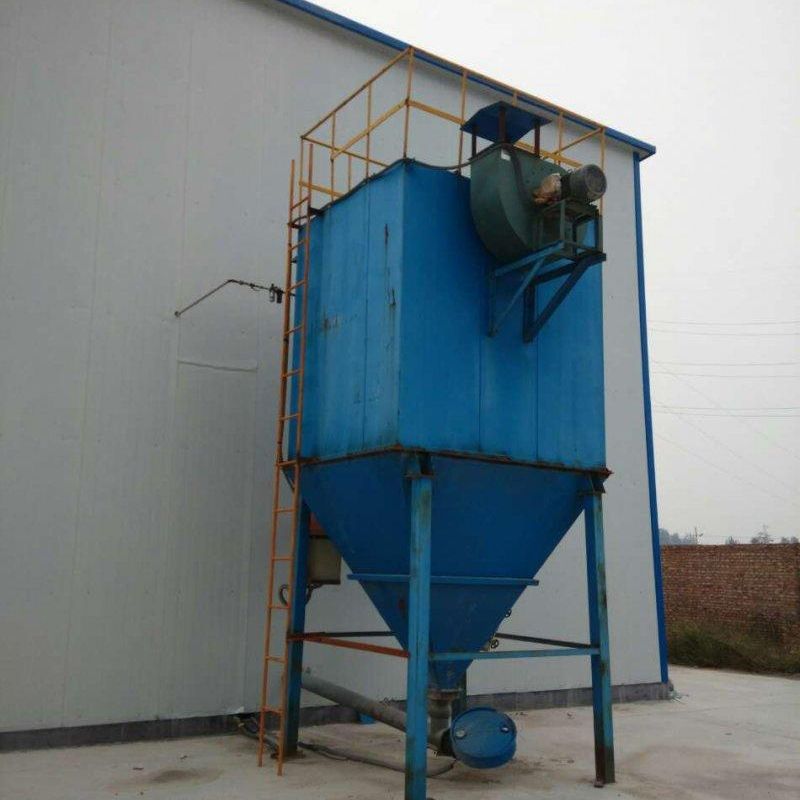
生物质发电厂秸秆粉碎车间袋式除尘器设备技术概述
一、工艺原理与流程设计
生物质发电厂秸秆粉碎车间在物料破碎及输送过程中会产生大量含尘气体,其粉尘具有粒径分布广、易燃性及黏附性强等特点。袋式除尘器作为核心净化设备,采用重力沉降+滤料拦截+脉冲清灰三级协同净化机制,具体工艺流程如下:
1. 含尘气体导入:通过集尘罩与风管系统实现粉尘气流的负压收集,确保车间内粉尘浓度控制在安全阈值以下。
2. 预分离阶段:含尘气体进入除尘器本体后,粒径>50μm的粗颗粒粉尘在重力作用下自然沉降至灰斗,实现初级净化并降低滤袋负荷。
3. 深度过滤阶段:细颗粒粉尘(≤50μm)随气流进入过滤室,被滤袋表面形成的粉尘初层及滤料纤维拦截。滤袋采用梯度结构设计,表层致密层拦截微米级颗粒,内层疏松层保障透气性,实现高效低阻运行。
4. 脉冲清灰再生:当设备运行阻力达到设定值(通常1200-1500Pa)时,PLC控制系统触发脉冲阀开启,压缩空气(0.4-0.6MPa)以0.1-0.2s的瞬时喷吹形成反向气流,使滤袋产生径向变形振动,剥离表面粉尘层。清灰过程采用离线分室轮流进行,确保除尘效率持续稳定。
5. 洁净气体排放:净化后的气体经风机加压后通过烟囱达标排放,排放浓度可控制在≤10mg/Nm³,满足《大气污染物综合排放标准》(GB 16297-1996)要求。

二、核心结构系统解析
1. 箱体结构:采用模块化设计,由上箱体(净气室)、中箱体(过滤室)及下箱体(灰斗)组成。壳体材质选用Q235B碳钢,内壁喷涂环氧树脂防腐涂层,整体气密性达≤1%泄漏率,适应秸秆粉尘的强腐蚀性环境。
2. 灰斗系统:配置电加热装置(80-100℃)及振动器,防止秸秆粉尘结拱堵塞。灰斗倾角设计≥60°,确保排灰顺畅,配套星型卸料器实现连续排灰。
3.滤袋组件:
- 滤料选型:主滤袋采用PPS(聚苯硫醚)针刺毡,耐温190℃,瞬间耐温220℃,适配秸秆燃烧工况;覆膜滤料(PTFE微孔膜)可提升过滤精度至0.5μm,降低排放浓度。
- 骨架设计:碳钢骨架经有机硅喷涂处理,表面粗糙度Ra≤3.2μm,配套文氏管强化清灰效果。骨架垂直度偏差≤0.5%,防止滤袋运行中摩擦破损。
脉冲清灰系统:
- 气源配置:采用0.8m³储气罐及0.5MPa干燥压缩空气,配套冷冻式干燥机及三级过滤装置,确保喷吹气体含油量≤0.1mg/m³、含水量≤10ppm。
- 喷吹装置:选用淹没式脉冲阀,响应时间≤0.05s,使用寿命≥100万次。喷吹管采用等距孔口设计,保证各滤袋清灰压力均匀性±5%。

5.安全防护系统:
- 火星探测与抑制:进风管道配置火星探测器及喷淋装置,实时监测温度(≥80℃触发报警)并自动喷水灭火,防止秸秆燃烧产生的火星引燃滤袋。
-防爆设计:除尘器本体按ATEX标准设计,配置泄爆阀(开启压力0.01MPa)及无焰泄爆装置,确保设备运行安全性。
6. 电控系统:采用西门子S7-1200 PLC控制器,实现运行参数实时监测(压力、温度、差压)、清灰周期自动调节及故障诊断功能。配套HMI触摸屏,支持历史数据存储及远程监控。
三、技术优势与应用价值
该设备通过优化流场分布(速度均匀性≥85%)、降低设备阻力(≤1200Pa)及延长滤袋寿命(≥24个月),显著提升生物质发电厂秸秆粉碎车间的粉尘治理效率。其模块化设计便于快速安装调试,运行能耗较传统除尘设备降低15%-20%,符合国家双碳战略下的节能减排要求,为生物质能源产业绿色发展提供关键技术支撑。


热门跟贴