
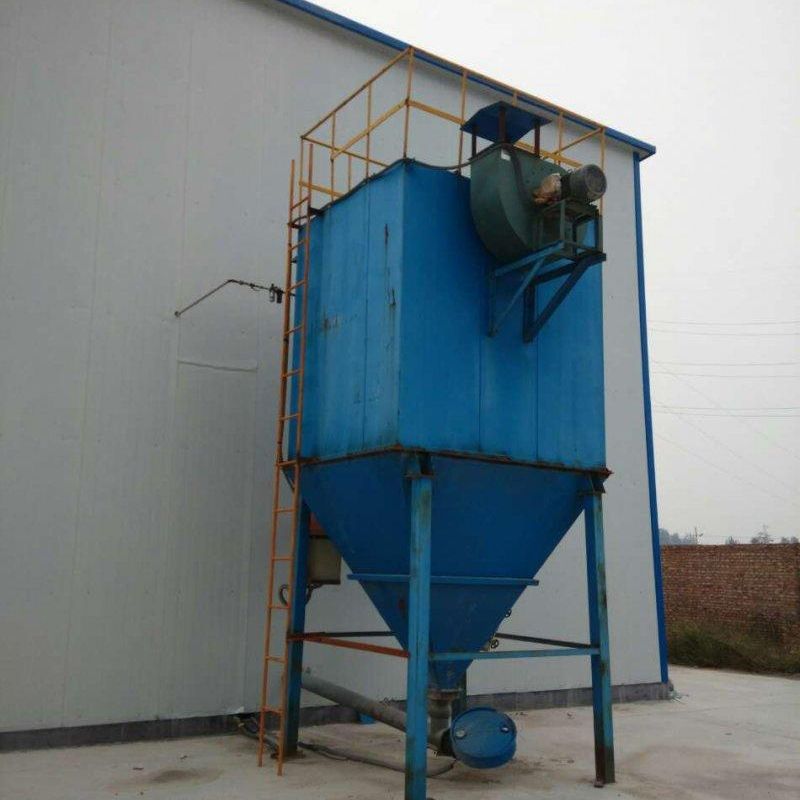
脉冲袋式除尘器技术发展与应用综述
作为工业烟气治理领域的核心设备,脉冲袋式除尘器历经全球范围的应用实践与技术迭代,已形成成熟完备的技术体系。我司基于三十余年行业深耕经验,通过持续的技术创新与结构优化,成功开发出新一代高效脉冲袋式除尘系统,在含尘气体净化领域实现重大技术突破。该设备采用模块化设计理念,集成先进的脉冲喷吹清灰技术,使气布比参数较传统机型提升40%以上,在保持99.9%以上除尘效率的同时,显著优化了设备综合性能。

技术特征方面,该设备创新性采用三维立体滤袋布置方案,配合智能压差控制系统,实现清灰周期的动态优化调节。其核心优势表现为:处理风量范围达5000-200000m³/h,单位面积处理风量提升至2.5m/min以上;设备占地面积较传统机型减少35%;采用梯度密度滤料与表面处理技术,对0.5μm以上粉尘捕集效率达99.97%;关键部件采用不锈钢/合金钢材质,配合全密封结构设计与防爆装置,确保在-20℃~200℃工况下稳定运行;模块化设计使滤袋更换周期延长至3年以上,年维护工时降低60%。
在应用适应性方面,该设备通过CFD流场模拟优化了进气室结构,可有效处理粘性、潮湿、腐蚀性及高温等复杂工况粉尘。针对不同行业特性开发了专用机型:食品行业采用镜面抛光处理与卫生级密封结构;冶金行业配置耐高温纤维滤料与金属防磨框架;化工行业增设防爆泄压装置与静电接地系统。实测数据显示,在水泥行业立磨系统应用中,出口排放浓度稳定低于10mg/m;在制药行业洁净车间应用时,可满足GMP D级净化要求。

该技术已形成完整的产品系列,涵盖32-630规格共18种标准机型,并通过CE认证与ISO 9001质量管理体系认证。典型应用案例包括:某5000t/d水泥生产线配套除尘系统,实现粉尘回收率99.8%,年节约原料成本超200万元;某生物制药企业洁净车间改造项目,使车间环境颗粒物浓度达到ISO 14644-1 Class 7标准。目前该技术已成功应用于国内外800余个工程项目,覆盖12个工业门类,成为工业烟气超低排放改造的首选方案。
随着国家环保标准的日益严苛,脉冲袋式除尘技术正朝着智能化、节能化方向持续演进。我司研发团队正在开展纳米纤维滤料、声波辅助清灰等前沿技术研究,致力于将设备运行能耗降低15%以上,为工业绿色发展提供更优的技术解决方案。


热门跟贴