
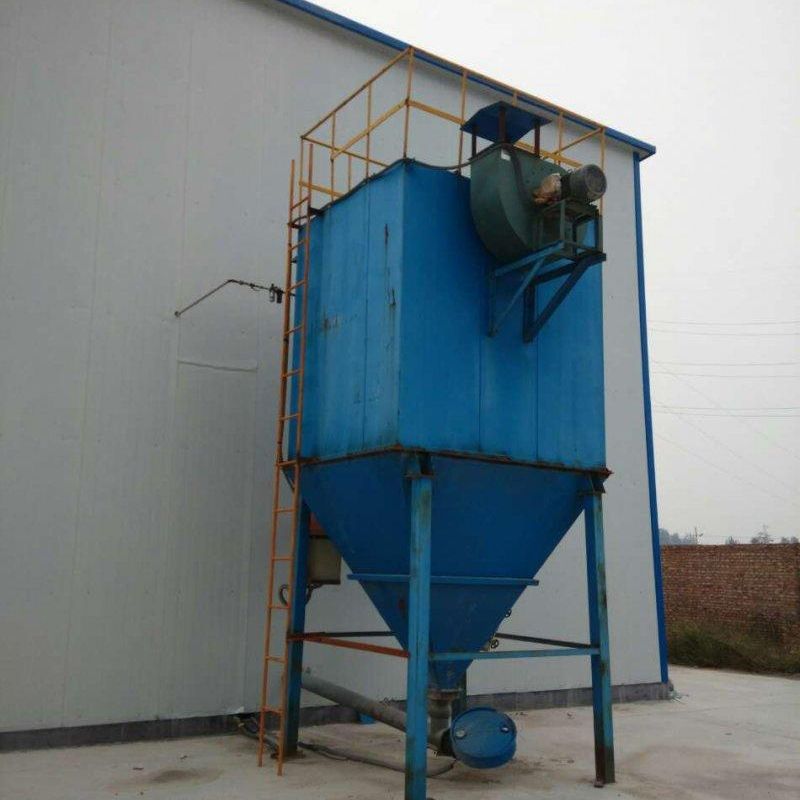
气箱脉冲除尘器完整工作原理深度解析
气箱脉冲除尘器作为高效粉尘治理设备,其工作原理基于气固分离技术与自动化控制逻辑的协同作用,通过模块化设计实现分室离线清灰与连续过滤的动态平衡。以下从系统运行机制、核心部件协同及控制策略三个维度展开技术解析:
一、进气过滤阶段:多级惯性分离与表面过滤机制
1. 气固流场优化
含尘气体在引风机负压作用下进入灰斗,通过导流板形成螺旋上升气流。大粒径粉尘(>50μm)在离心力与重力双重作用下实现一级惯性分离,直接沉降至灰斗底部,分离效率可达85%以上。
2. 表面过滤过程
细微粉尘(<10μm)随气流进入过滤仓,在滤袋表面形成粉尘初层。该初层与滤料纤维构成复合过滤介质,通过筛分、拦截、扩散及静电吸附效应实现高效过滤。洁净气体穿透滤袋后进入顶部气箱,经出风口排放,排放浓度可稳定控制在10mg/m³以下。

流场均匀性控制
通过CFD数值模拟优化进风口结构,确保各过滤仓室流量分配偏差≤5%,避免局部过载导致的滤袋破损风险。
二、分室离线清灰阶段:脉冲反吹与压力平衡技术
1. 清灰触发条件
控制系统采用压差-时间双模控制策略:
-压差模式:当设备阻力达到设定值(通常1200-1500Pa)时启动清灰
- 定时模式:按预设周期(如4-8小时)强制清灰,适用于粉尘性质稳定场景
离线清灰流程
- 仓室隔离:电磁提升阀关闭,切断目标仓室气流,形成-500Pa负压密闭空间
- 脉冲反吹:压缩空气(0.5-0.7MPa)经脉冲阀瞬时释放(0.1-0.2s),在文丘里管作用下产生二次气流,形成反向冲击波
-粉尘剥离:滤袋急剧膨胀(直径变化率达15%-20%),表面粉尘在惯性力与气流剪切力作用下脱落
- 压力恢复:提升阀重新开启,仓室压力在30s内恢复至工作负压,避免二次吸附
3. 清灰能量优化
通过调节脉冲宽度与喷吹间隔(通常10-30s),实现清灰能量与滤袋寿命的平衡。实验表明,优化后的清灰参数可使滤袋寿命延长至3年以上。

三、集中排灰阶段:气力输送与防二次扬尘设计
1. 灰斗排灰机制
采用双层卸灰阀结构,通过交替开关实现连续排灰:
- 上阀关闭时下阀开启,粉尘靠重力落入输送设备
- 上下阀切换间隔≤2s,确保灰斗始终处于密闭状态
2. 粉尘输送方案
- 机械输送:螺旋输送机适用于短距离(<15m)、低产能场景
-气力输送:稀相输送系统可实现长距离(>100m)、大产能(>50t/h)输送,输送压力控制在0.1-0.3MPa
二次扬尘防控
灰斗锥体角度设计≥65°,配合空气炮定时振打,防止粉尘架桥。排灰口设置负压抽风装置,维持灰斗内微负压(-50Pa),彻底杜绝粉尘外溢。
四、系统集成与智能控制
模块化设计
采用分室结构(通常4-16室),单室过滤面积50-200m²,支持在线检修与扩容改造。
2.智能监测系统
- 压差传感器实时监测各仓室阻力
- 粉尘浓度仪在线检测排放气体
-温度传感器监控压缩空气品质
故障诊断功能
通过PLC控制系统实现:
- 脉冲阀卡涩自动报警
- 滤袋破损压力突变检测
- 灰斗高料位连锁停机
技术优势总结
气箱脉冲除尘器通过离线清灰技术解决了传统脉冲除尘器的再吸附难题,配合智能控制策略实现:
-过滤效率≥99.9%
- 清灰能耗降低40%
- 设备可用率≥98%
- 维护周期延长至6个月
该技术已广泛应用于电力、冶金、建材等行业,在超低排放改造中展现出显著的经济与环境效益。


热门跟贴