
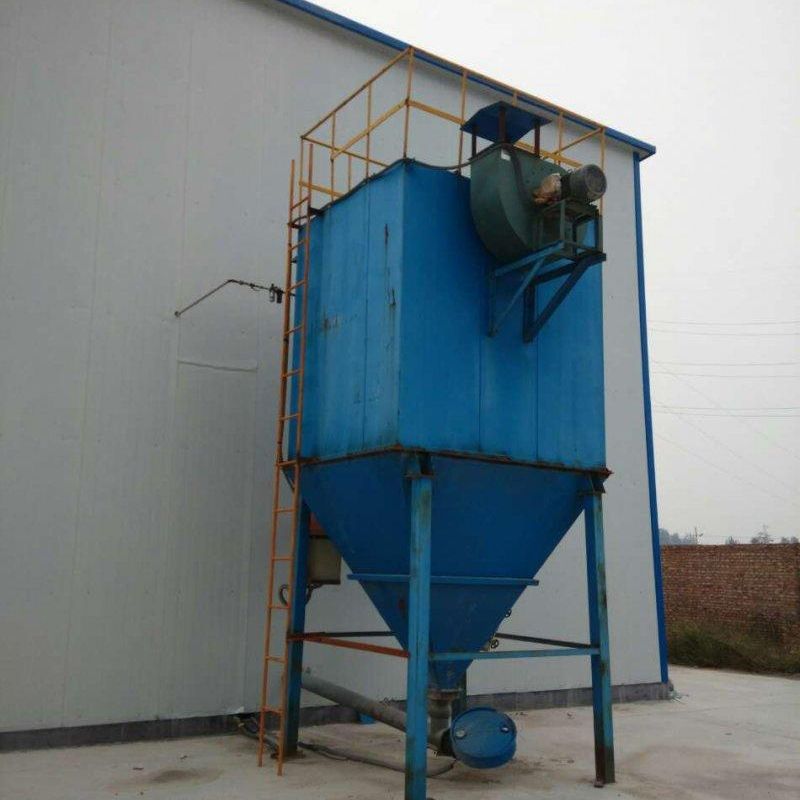
脉冲布袋除尘器堵塞问题系统性解决措施
针对脉冲布袋除尘器运行过程中出现的堵塞问题,需从设备设计优化、工艺参数调控、粉尘特性适配及运维管理强化等维度构建系统性解决方案,具体措施如下:
一、布袋材质与结构优化设计
材质适配性选择
基于粉尘化学性质(如酸碱性、氧化性)及粒径分布特征,选用具有抗化学腐蚀、耐温性能匹配的滤料材质。对于微细粉尘(粒径<5μm)或高浓度工况,推荐采用超细纤维滤料或梯度结构复合滤料,提升粉尘捕集效率的同时降低压差上升速率。
2.透气性增强技术
针对粘性粉尘工况,采用表面处理技术(如烧毛、压光)或覆膜滤料(PTFE/PPS复合膜)构建表面过滤层,减少粉尘渗入滤料内部。对于高湿度气体,建议选用防水防油处理滤料(如丙烯酸酯涂层),防止水汽凝结导致的糊袋现象。
3.流场均匀性优化
通过CFD流场模拟优化花板孔径分布及导流装置设计,消除局部气流偏流现象,确保各滤袋负荷均衡,避免因气流冲击不均导致的局部堵塞。

二、清灰系统智能化调控
1.脉冲喷吹参数动态优化
建立清灰压力(0.4~0.6MPa)、喷吹间隔(10~60s)与运行压差的动态关联模型,通过PLC控制系统实现自适应调节。对于高阻力工况,可采用高压脉冲(0.6~0.8MPa)与长喷吹时间(150~200ms)组合策略,强化清灰效果。
2.离线清灰技术应用
在连续生产工况下,配置离线清灰阀组,通过分室轮流停风清灰,避免二次扬尘导致的粉尘二次吸附,提升清灰效率30%以上。
3.声波辅助清灰系统
对于易搭桥粉尘(如氧化铝、硅粉),增设低频声波发生器(频率20~200Hz),通过振动效应破坏粉尘层结构,降低清灰能耗。
三、粉尘预处理与工艺条件控制
1.前置预处理单元集成
在除尘器入口增设重力沉降室或惯性分离器,预先去除>20μm的大颗粒粉尘,降低滤袋负荷。对于高湿度气体,配置蒸汽加热器或电加热器,将入口温度控制在露点温度以上15~20℃。
2. 湿度调控系统
采用干雾加湿技术(压力0.5~0.7MPa,雾滴粒径<10μm)对吸湿性粉尘(如石膏、水泥)进行预调质,改变粉尘表面亲水性,防止在滤袋表面形成硬壳层。
3. 工艺参数闭环控制
通过温湿度传感器、压差变送器构建过程参数监测网络,实时反馈气体温度(T)、相对湿度(RH)及系统压差(ΔP),联动调节清灰周期与预处理单元运行参数。

四、全生命周期运维管理
1. 智能诊断系统部署
安装压差监测装置(量程0~5kPa,精度±1%)与滤袋破损检测仪(压电传感器),建立设备健康状态评估模型,实现堵塞预警与滤袋寿命预测。
2.预防性维护策略
制定分级维护制度:
- 日常巡检:检查压缩空气质量(含油量<3mg/m³,含水量<1.3g/m³)、脉冲阀密封性
- 周度维护:清理灰斗积灰(高度≤1/3灰斗高度),检查卸灰阀运转灵活性
- 月度维护:检测滤袋压差分布,对异常升高(>1.5kPa)的滤袋组进行专项清灰
3.应急处理预案
配置便携式高压气源(压力≥0.8MPa)与专用清灰工具,对突发堵塞工况实施局部高压反吹。对于严重糊袋,采用脉冲热风清灰技术(温度80~100℃),通过热膨胀效应剥离粉尘层。
五、技术经济性评估
实施上述措施后,预期可实现:
- 系统压差降低20%~35%,引风机能耗下降15%~25%
- 滤袋使用寿命延长40%~60%,年更换成本降低30%以上
- 设备可用率提升至98%以上,非计划停机次数减少80%
建议结合具体工况参数(气体流量、粉尘浓度、温湿度范围)开展CFD模拟与中试试验,优化技术方案参数配置,确保改造投资回报周期控制在2年以内。


热门跟贴