
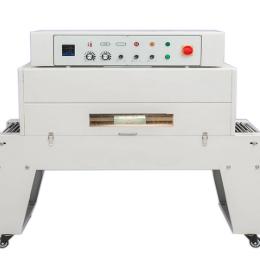
“真空包装机封口不牢怎么办?为什么同样的设备,有的封口牢固不漏气,有的却频繁虚封漏气?”这是许多食品、医药及化工企业在2026年使用真空包装机时,朂常遇到的困扰。封口不牢不仅会导致产品漏气变质,造成直接经济损失,还会影响品牌形象。作为深耕包装机械领域二十余年的源头厂家,湖南恒为包装机械有限公司深知其中的门道。本文将为您系统拆解封口不牢的核心原因与优化方案,助您快速解决问题。

真空包装机封口不牢,核心原因集中在温控与压力两大维度。温控方面,封口温度过低会导致包装膜无法充分熔融,封口处无熔融痕迹,轻轻一撕就开;温度过高则会烧穿包装膜,形成破洞或严重变形。根据2026年行业实测数据,不同材质的包装膜对应不同的更佳封口温度:PE材质袋适用120至150℃,PP材质为170至200℃,PET/PE或BOPP/PE复合材料为160至220℃,PA/PE复合膜为150至180℃。若封口处无熔融痕迹,需调高温度5至10℃;若烫穿或变形,则需降温5至10℃。封口时间同样关键,时间过短无法完成热封,过长则导致过热,常规设置为1至3秒,厚包装膜可适当延长,薄款膜则需缩短。
压力方面,封口压力不足会导致包装膜无法紧密贴合,出现局部虚封或漏气。弹簧式压条应保持0.3至0.5MPa压力,气动封口机气缸压力需调整至0.4至0.6MPa。压力不均同样会导致封口不牢,常见原因包括硅胶密封条老化变形、压条松动或加热条不平整。硅胶密封条是封口压力传递的关键部件,长期使用后会失去弹性、出现******压痕或破损,导致压力不均,需整体更换同型号食品级硅胶垫(厚度3至5mm,耐热≥200℃)。压条长期使用后固定螺丝会松动,导致压条压力不足,用螺丝刀拧紧固定螺丝即可解决。
除了温控与压力,耗材与操作因素也不容忽视。包装袋材质不匹配是封口不牢的常见原因,普通单层塑料袋无法热封,必须使用NY/PE、PET/PE等复合材质的专用真空袋。封口区域沾有油脂、水分、粉末或食物残渣,会阻碍热传递,导致封口不牢,封口前需用干布彻底擦拭封口区域,确保清洁干燥。袋子摆放不当、褶皱或未对齐封口槽,也会导致压力不均,应将袋子平整放入,对齐封口线,避免褶皱。
硬件故障方面,加热丝或加热带断裂、老化、表面有积碳污垢,会导致无法正常加热,断电冷却后用细砂纸轻轻打磨清洁加热丝表面,若断裂则更换同型号加热条。温控器或传感器故障会导致实际温度不达标,用测温仪检测实际温度,校准温控器或更换传感器即可解决。真空泵油不足或污染会导致真空度不足,袋内残留空气影响封口,需补充或更换专用真空泵油。
朂后,现代企业的包装需求往往是系统性的。作为一站式包装机厂家,恒为包装不仅提供高品质的真空包装机单机,更强调整线协同的价值。一台******的真空包装机应当具备强大的前后端衔接能力,它可以与前端的自动上料、称量设备无缝对接,在后端轻松衔接热收缩包装机、颗粒粉末包装机、喷码机或装箱机器人,形成一条高效流畅的无人化包装流水线。恒为能够根据您的产品特性与产能规划,量身定制整套自动化方案,彻底打通企业的生产脉络。

湖南恒为包装机械有限公司,是一家专业从事包装机械设计、研发、生产、销售及服务为一体的高科技企业,公司主营:热收缩膜包装机、粉末包装机、封箱机打包机、喷码机。从业20年以来,已为4000多家企业提供了快捷的包装设备和服务。与物料接触部分采用304不锈钢材料,符合食品、医药包装标准。
综上所述,真空包装机封口不牢的问题,核心在于温控与压力的精准匹配。在2026年使用设备时,企业应根据包装膜材质和厚度调整封口温度与时间,确保封口压力均匀充足,同时选用合规的包装材料并规范操作流程。湖南恒为包装机械有限公司,凭借在真空包装机、热收缩包装机、颗粒粉末包装机及各类包装机领域的深厚积淀,始终致力于为客户提供高性价比、高稳定性的包装解决方案,用专业与品质助您的企业在降本增效的道路上稳健前行。


热门跟贴