
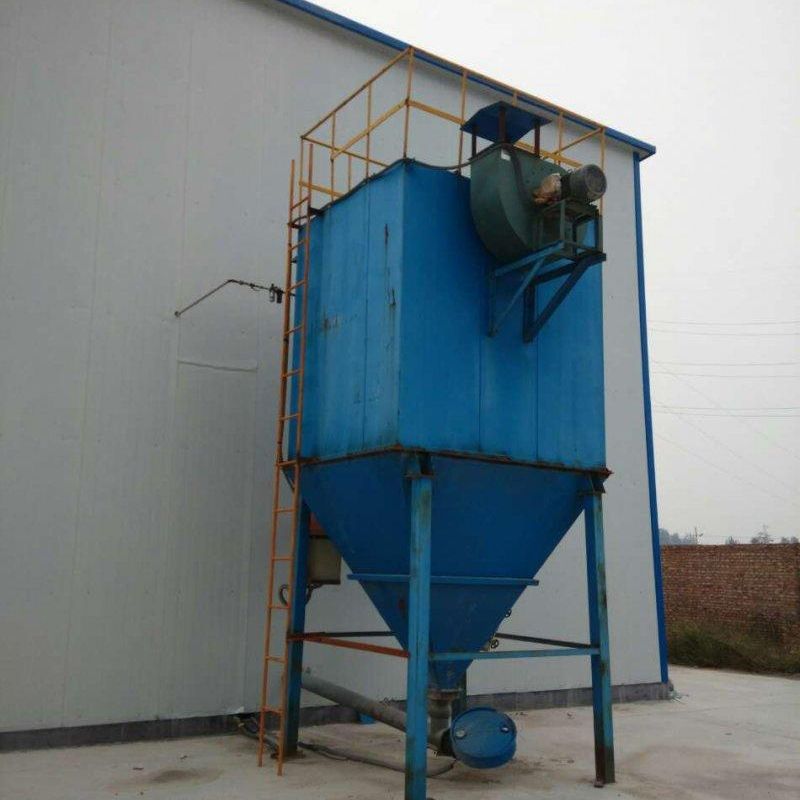
洗煤厂破碎机/振动筛除尘器选型设计:基于煤尘特性与防爆需求的脉冲布袋除尘系统优化方案
一、设备概述与核心需求分析
洗煤厂破碎机与振动筛工段是煤炭洗选过程中煤尘产生的主要源头,其粉尘具有以下特性:
1. 高浓度:破碎与筛分作业导致煤尘瞬时浓度可达3000-5000g/m³,远超爆炸下限(LEL);
2. 高湿度:原煤含水率波动大(8%-15%),冬季低温工况下易结露,导致粉尘粘附性强;
3. 易燃易爆:煤尘爆炸指数(Kst)≥30MPa·m/s,属ⅡC类爆炸性粉尘,需满足ATEX/NEC防爆标准。
针对上述工况,除尘器选型需以防爆型脉冲布袋除尘器为核心,围绕煤尘浓度控制、湿度适应性、防爆安全三大要素展开匹配设计,确保系统长期稳定运行。

二、关键要素匹配设计
1. 煤尘浓度控制:高效过滤与清灰协同
-过滤效率优化:
采用覆膜涤纶针刺毡滤袋(表面过滤效率≥99.9%),配合超细纤维层增强对PM2.5级煤尘的截留能力。滤袋透气性控制在8-12m³/m²·min,平衡过滤阻力与清灰效果。
清灰系统设计:
选用低压脉冲喷吹技术(喷吹压力0.4-0.6MPa),通过行喷式脉冲阀实现分室离线清灰,避免二次扬尘。清灰周期由压差传感器动态控制(设定值1200-1500Pa),确保滤袋表面粉尘层厚度稳定,防止高浓度工况下堵塞。
风量匹配:
根据破碎机/振动筛产尘量计算总处理风量(Q=K·A·v,K为经验系数1.2-1.5),预留20%余量以应对瞬时浓度波动。例如,处理面积10m²的振动筛,建议选用风量≥12000m³/h的除尘器。
2. 湿度适应性:防粘附与防结露技术
-滤袋材质升级:
采用抗静电+防水处理的聚酯滤料(表面涂覆PTFE微孔膜),接触角≥120°,有效降低煤尘粘附率(≤5%)。滤袋缝制处使用硅胶密封条,防止水分渗透导致板结。
保温与加热设计:
箱体采用岩棉夹层保温(厚度≥80mm),外覆彩钢板防护。北方地区增设电伴热系统(功率80-100W/m²),维持箱体内部温度≥15℃,避免低温结露。
-排灰机构优化:
配置双层卸料阀+螺旋输送机,减少灰斗内煤尘堆积。灰斗倾角≥65°,并安装振动电机(频率30Hz)辅助排灰,防止湿煤粘壁。
3. 防爆安全:多级防护体系构建
-结构防爆设计:
除尘器本体按Ex d IIB T4标准制造,箱体壁厚≥6mm,法兰连接处采用金属缠绕垫片密封。设置泄爆装置(泄爆面积≥0.1m²/1000m³),泄爆方向避开人员与设备。
-惰化保护系统:
在进风口管道安装氮气/二氧化碳惰化装置,当氧浓度传感器检测值≥18%时自动注入惰性气体,将氧含量降至12%以下。
火花探测与熄灭:
在破碎机出口管道配置红外火花探测器(响应时间≤0.1s),联动高压细水雾灭火系统(喷头流量2L/min,覆盖半径1.5m),实现火花快速熄灭。
-防静电接地:
滤袋、袋笼、箱体均通过铜编织带可靠接地,接地电阻≤4Ω,防止静电积聚引发爆炸。

三、系统集成与运行优化
1. 智能控制:
采用PLC+HMI控制系统,实时监测压差、温度、氧浓度等参数,自动调整清灰周期与惰化气体注入量。支持远程监控与故障诊断。
预分离装置:
在除尘器前增设重力沉降室+旋风除尘器二级预分离,降低进入布袋除尘器的煤尘浓度(≤500g/m³),延长滤袋寿命。
维护便捷性:
设计快速开启门与模块化滤袋更换结构,单人即可完成滤袋更换(耗时≤30min/室)。灰斗配置观察窗与清灰口,便于日常检查与清理。
四、结论
通过针对煤尘浓度、湿度、防爆三大核心要素的匹配设计,防爆型脉冲布袋除尘器可实现以下性能指标:
- 过滤效率≥99.9%,排放浓度≤10mg/m³;
- 滤袋寿命≥24个月(日均运行20h);
- 爆炸风险概率降低至10⁻⁶/年以下。
该方案已在国内多个大型洗煤厂成功应用,显著提升了破碎机/振动筛工段的环保与安全水平,为煤炭行业粉尘治理提供了可复制的技术路径。


热门跟贴