
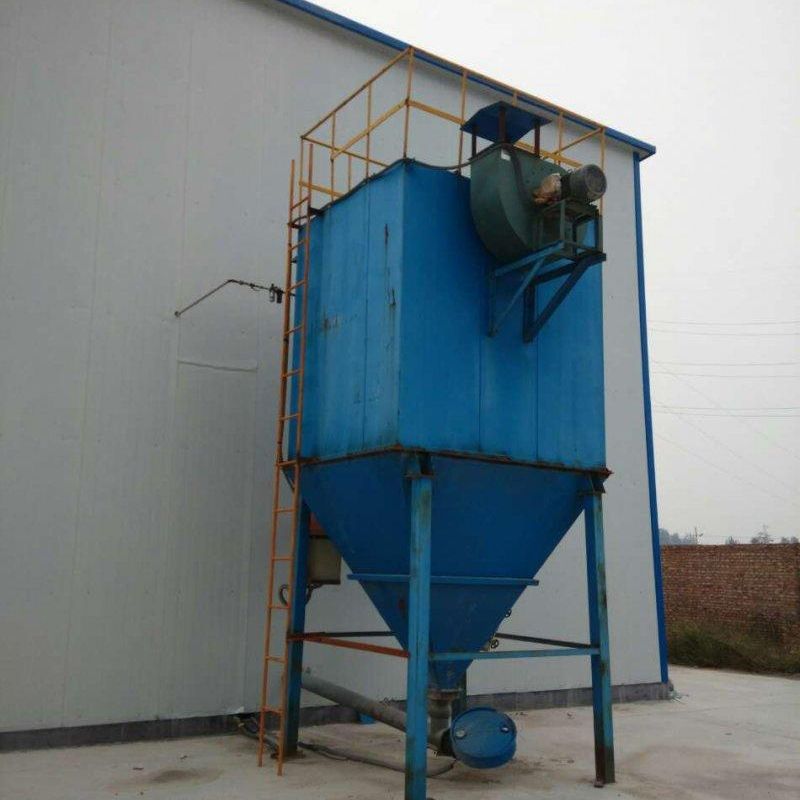
矿山破碎筛分点除尘器:全流程粉尘治理的绿色解决方案
在矿山开采与加工领域,破碎、筛分、输送及堆场等环节产生的粉尘污染是制约行业绿色发展的核心难题。传统除尘设备因效率低、适应性差等问题,难以满足现代矿山对超低排放和资源循环利用的要求。矿山破碎筛分点除尘器作为专为矿山工况设计的干法除尘设备,以脉冲布袋式为核心技术,通过多级协同治理实现粉尘全流程管控,出口排放浓度可稳定低于10mg/m³,除尘效率达99.9%以上,成为矿山行业实现绿色转型的关键技术装备。
一、全工序覆盖的粉尘治理体系
该设备针对矿山生产全流程的粉尘特性,构建了“源头收集-过程控制-末端治理”的立体化治理模式:
1. 破碎工段:在颚式破碎机、圆锥破碎机的进料口与出料口设置密闭集尘罩,通过负压吸风系统实现粉尘的即时捕获,避免破碎过程中产生的扬尘扩散。
2. 筛分工段:针对振动筛作业时产生的高频扬尘,采用顶部密闭集尘设计,结合可调节风量分配系统,确保筛分区域微负压状态,杜绝粉尘外溢。
3. 输送工段:在皮带转运点、斜槽落料处等关键节点部署局部抽风装置,通过动态密封技术减少物料下落时的冲击扬尘,实现输送过程的洁净化。
4.成品堆场:集成防尘罩与智能喷雾系统,通过雾化水滴与粉尘颗粒的碰撞凝聚作用,结合布袋除尘器的末端过滤,形成“抑尘-捕尘-收尘”的三重防护体系。

二、核心技术创新与性能突破
分级预处理+高效过滤技术
含尘气体首先经过惯性预分离装置,通过重力沉降与离心分离去除粒径>50μm的大颗粒粉尘,减轻后续布袋过滤负荷。预处理后的气体进入布袋过滤区,采用超细纤维滤料(过滤精度≤1μm),对PM2.5级颗粒的截留效率达99%以上,满足《矿山大气污染物排放标准》(GB 20426-2006)中颗粒物特别排放限值要求。
2.智能脉冲清灰系统
基于压差反馈的PLC智能控制系统,可实时监测滤袋内外压差(ΔP≤1500Pa)及气体温度(50-120℃),动态调整脉冲喷吹周期(60-180s可调)与喷吹压力(0.4-0.6MPa),实现“按需清灰”。该技术可延长滤袋使用寿命至3年以上,较传统设备维护成本降低40%。
3.模块化结构与耐候设计
设备主体采用Q345B低合金高强度结构钢,关键部件(如花板、灰斗)表面喷涂环氧富锌底漆+聚氨酯面漆,防腐等级达C4级,适应-30℃至+50℃的极端工况。模块化设计支持快速拆装,单台设备处理风量范围覆盖5000-200000m³/h,可灵活适配不同规模生产线。

三、资源化利用与经济性分析
设备收集的粉尘经检测,其主要成分为SiO₂(60-75%)、Al₂O₃(10-20%)及CaO(5-15%),符合《通用硅酸盐水泥》(GB 175-2007)中混合材技术要求,可直接作为水泥原料或混凝土掺合料使用。以年处理量100万吨的矿山为例,粉尘回收量可达8000-12000吨,按市场价100元/吨计算,年增收80-120万元。同时,设备运行能耗较湿法除尘降低60%,节水100%,综合运营成本下降35%。
四、行业应用价值与前景
作为矿山绿色生产的核心装备,该除尘器已在国内大型露天矿、地下矿及砂石骨料生产线中广泛应用,助力多家企业通过“超低排放改造”验收。其技术优势体现在:
-环保合规性:满足《关于推进实施钢铁行业超低排放的意见》等政策对矿山粉尘排放的严苛要求;
- 生产连续性:在线清灰技术确保设备运行阻力稳定(≤1200Pa),避免因压差过高导致的停机检修;
-智能化管理:支持与矿山DCS系统对接,实现除尘参数的远程监控与故障预警,推动无人化值守。
结语
矿山破碎筛分点除尘器通过技术创新与系统集成,实现了粉尘治理从“末端控制”向“全过程管控”的跨越,为矿山行业提供了“达标排放+资源回收+降本增效”的三位一体解决方案。随着“双碳”目标的推进,该设备将成为构建绿色矿山、推动循环经济的重要技术支撑。


热门跟贴