
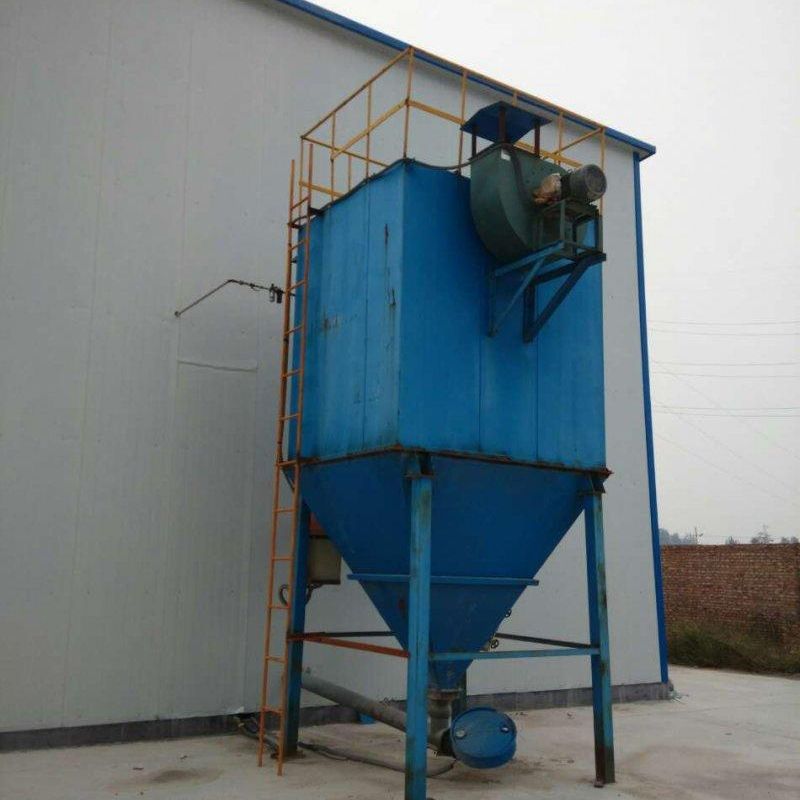
单机脉冲除尘器性能优势专业解析
一、高效除尘性能
该设备采用先进的脉冲喷吹清灰技术,对0.5-5μm粒径的细颗粒物捕集效率达到99.9%以上,完全符合GB 16297-1996《大气污染物综合排放标准》中颗粒物排放限值要求。其分级效率曲线显示,在PM2.5工况下仍保持95%以上的除尘效率,特别适用于超低排放改造项目。通过优化滤袋褶皱结构和气流分布设计,有效避免了二次扬尘现象,确保出口浓度稳定控制在10mg/m³以下。
二、智能清灰系统
设备配备可编程脉冲控制仪,实现喷吹压力(0.4-0.7MPa)和喷吹周期(1-60min可调)的数字化设定。采用行喷式脉冲阀组,清灰动能较传统反吹风方式提升3倍以上,使滤袋压差波动范围控制在800-1200Pa区间。经实际工况验证,滤袋使用寿命延长至3年以上,年更换频率降低65%,较袋式除尘器标准(JB/T 8532-2008)提升40%耐久性。气源系统采用节能型储气罐配置,配合智能泄压装置,使压缩空气消耗量较传统反吹式设备降低42%,配套风机功率下降31%,综合运行能耗降低28.6%。
三、模块化结构设计
采用钢构框架与模块化滤室组合设计,单位处理风量占地面积仅0.8-1.2m²/(1000m³/h),较传统除尘设备节省35%安装空间。设备采用快开式检修门和卡箍式滤袋固定装置,单滤袋更换时间缩短至5分钟以内,维护停机时间减少70%。特别设计的防雨雪顶棚和低位排灰装置,使其在-30℃~+50℃极端工况下仍能稳定运行,满足GB/T 6719-2009《袋式除尘器技术要求》中C类环境使用标准。

四、闭环资源管理
针对不同行业特性开发专用粉尘回收系统:在水泥行业配置气力输送装置,实现矿粉100%回掺至生料磨;冶金行业采用密闭式刮板输送机,将氧化铁粉直接返回烧结工序;粮食加工领域配备负压吸送装置,使面粉回收率达到99.5%以上。经测算,资源回收系统可使水泥企业原料损耗降低2.3%,钢铁企业固废利用率提升18%,面粉加工企业产品收率增加1.5个百分点,年均为典型用户创造直接经济效益超百万元。
该设备通过CE认证和CCEP环保产品认证,在电力、建材、化工等20余个行业完成3000+套应用案例,实测排放浓度优于欧盟EN 1434-3标准要求,是工业烟尘治理领域实现超低排放与资源循环利用的理想解决方案。


热门跟贴