

作品声明:内容取材于网络
全球能把4万吨级以上模锻压机造出来的,长期就三个国家,美国、俄罗斯、法国。
有俄方技术专家把话撂得很明白,7.5万吨那套核心图纸,不外流。我们上门谈过引进,答复很干脆,免谈。

后来的事不少人知道了,当年全球吨位最大的模锻压机立在四川德阳,最大压制力顶到10万吨,波音、空客反过来找中国买锻件。
这是被一堵墙逼出来的路。墙怎么砌的,得从一台机器说起。

这机器到底狠在哪
先说它是个什么东西。水压机分两类。自由锻造的像老师傅抡大锤,钢锭烧红了放上去,压、拔、镦,把几十吨的钢块揉成核电压力容器、船用主轴这种大家伙。
模锻的多一套模具,一锤下去形状就定死,飞机起落架、机翼大梁、发动机盘轴这类又讲形状又讲强度的件,全指望它。

这类件得整体锻出来。分段焊的活儿,焊缝容易藏疲劳裂纹,探伤也难做到万无一失。天上飞的东西,容不下这点侥幸。
门槛卡在几处。浇不出巨型铸锻件,焊缝一厚内部质量就没底,几百吨的活动横梁要同步升降,液压差一丝模具就废,检测还得盯到0.01毫米。

随便拎一条,都能把一个国家的工业底子照个通透。所以到2000年代初,攥着4万吨以上模锻压机的就美俄法三家,俄罗斯那台7.5万吨,是航空工业压箱底的宝贝。
第二次被关在门外
2003年,国产大飞机项目重新启动,这事绕不开一段旧账。1980年运-10试飞成功,飞了170个小时,后来停在地面再没起来,经费、市场定位、发动机,几头都卡着。

有个短板明摆着,没有大型模锻压机,飞机大梁只能拿小设备分段打,再拼起来。
稳妥的路子是找俄方谈,引进7.5万吨那套成熟图纸,合作研发。对方拒绝得干脆。
这种闭门羹不是头一回,1957年一机部的人找苏联商量订购大型水压机,对方态度明确,6000吨以上免谈,技术封锁。

那会儿我们手里最大的设备只有6000吨,关键锻件全凭进口,价高、周期还长。更难受的是,人家看你订什么规格的锻件,就能推算出你在造什么船、配什么发动机,工业家底一览无余。
摆到桌面上的就两条路。继续买锻件,把大飞机的命脉递到别人手里,人家一断供,整条线停摆;或者自己干,指标还得越过7.5万吨。

敢接这活,是因为手里有底
底气是1962年那台机器给的。1958年5月22日,煤炭工业部副部长沈鸿把一封信送到最高层,就一件事,我们自己造万吨水压机。信当天批了,上海市委表态要厂有厂、要人有人。
项目落在江南造船厂,沈鸿任总设计师,清华毕业的林宗棠做副总设计师。

难在哪儿?全国见过万吨水压机的人没几个,图纸一张没有。团队跑遍国内有水压机的厂,看结构、记数据,回来用纸片、木板、竹竿搭模型,15个方案推翻14个。
最硬的骨头是立柱。四根,每根18米长、1米粗、80吨重。按美苏的老工艺,得拿整根巨型钢锭锻出来,我们连900吨的钢锭都浇不出来。

林宗棠提了个大胆想法,整机从3000吨减到2200吨,高度再降4米,沈鸿拍板采纳。立柱改走电渣焊,八段锰钒铸钢件拼起来,竹节式接头。
那会儿电渣焊算尖端工艺,焊缝厚度80到300毫米,最厚600毫米。厂里苏联焊接专家听完直摇头,说这技术你们学不会。
唐应斌带着邹积铎从1200吨设备的大件练起,漏渣、返工、拆了重焊,几个月啃下来,检测下来焊缝强度跟母材一样。
1960年项目差点夭折。活干到七成,花掉1400万,赶上国民经济调整,被列进下马名单。沈鸿、林宗棠直接给周总理写信,总理核实后批了800万专款,项目保住。

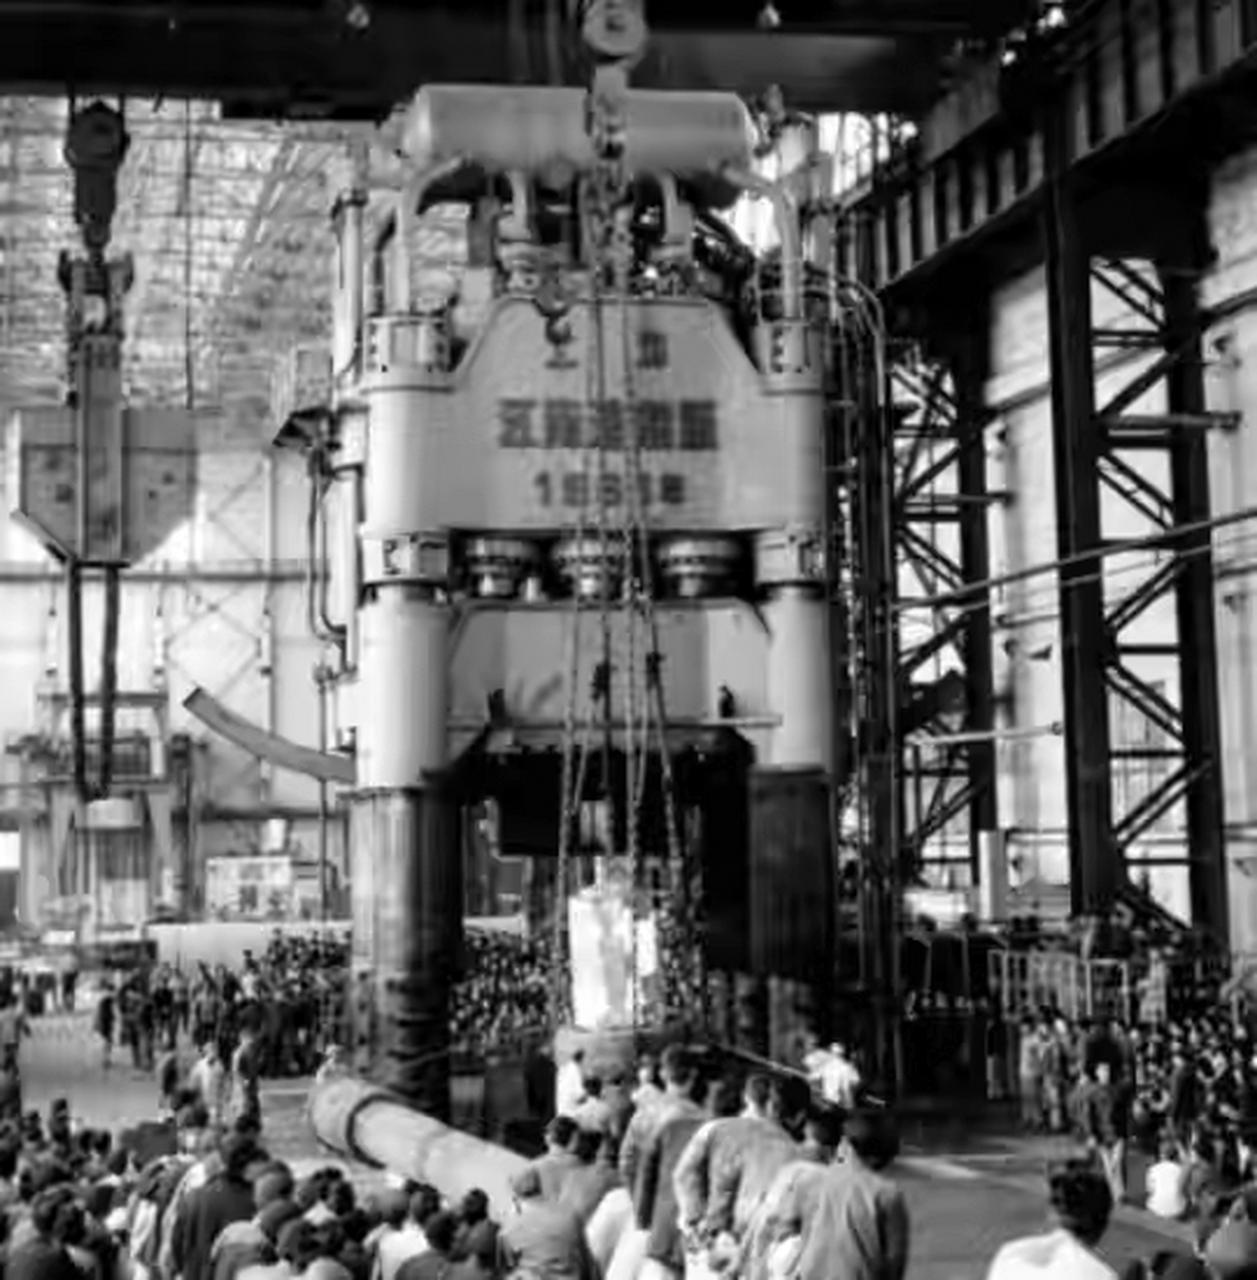
1962年6月22日,上海闵行重型机器厂,16.7米高的钢铁巨人立了起来。炉门升起,烧红的钢锭送进去,12000吨压力下完成拔长、镦粗、切断,全场掌声。
这台设备自重2200吨,比美苏同吨位轻800吨,一用就是60年。
它留下的不止锻件。先做样机、模型试错、分步验证,这套路子后来被重型装备队伍原样接了过去,这才是能翻墙的家底。

十年磨一剑,指标自己往上抬
2003年,专家组开始论证8万吨项目,牵头的核心专家是二重副总工程师陈晓慈。
专家组的判断是7.5万吨余量不够,新一代宽体客机、重型运载火箭的构件只会越做越大,得留安全空间。指标就定在8万吨。

2007年11月,项目落户中国二重,从论证到建成,前后十年。
这机器什么体量?地上27米,地下15米,总高42米,差不多13层楼,自重2.2万吨。

单个零件超过75吨的有68个,最重一件450吨。装配精度要到0.01毫米,超重吊装、液压同步、巨型铸锻件配套,样样从零啃。
2012年4月1日,德阳厂房热负荷试车一次成功。2013年4月10日正式投产。8万吨以内任意吨位可锻,最大模锻压制力顶到10万吨,压过了俄罗斯守了多年的7.5万吨纪录。

门里的人,变成了门口的人
设备一投产,订单跟着来。C919上七成以上的关键承力锻件,起落架、机翼大梁、发动机盘轴,都在这台压机上成型。国产大飞机不用再看着别人脸色要锻件。
对外这头更解气。波音787主起落架外筒锻件,单件4.3吨,过去要反复加热多次锻造,晶粒容易长大,强度和韧性都受影响,现在两次搞定,从出炉到成型几分钟。

二重和中航工业合资的万航模锻,成了瑞士利勃海尔、法国赛峰的供应商,波音787、空客A320的起落架锻件,标签上写着中国造。
当年我们拎着订单上门求图纸,如今人家拎着订单上门等排产,这个转身用了半个多世纪。

纪录之外,还有一本账
8万吨不是终点。下一代宽体客机、重型火箭、新型核电装备,构件只会更大,10万吨、16万吨都在规划里。
还有本账容易被忽略。压机是龙头,后面拖着一条长链,巨型铸钢件、高压液压油、大型热处理炉、超声探伤设备。

龙头抬起来,整条链子才跟着长,凑齐了,才算真把高端锻压攥在自己手里。
回头看这条路,1957年求购被拒,2003年求购图纸又被拒,两次闭门羹隔了快半个世纪。人家把门关上的时候,我们没在门口站着,转身自己砌了一台更大的。

说句实在话,核心技术花钱买不到,低头讨不来,骂两句也骂不出来。管用的办法就一个,一代人接着一代人干,把一个又一个工艺啃下来。
沈鸿那代人用电渣焊拼出了立柱,二重那代人用十年拼出了8万吨。

今天我们能在国际锻件市场上挺直腰杆,靠的就是这股劲。往后还有别的难关,这台钢铁巨人立在那儿,就是最好的参照。


热门跟贴