
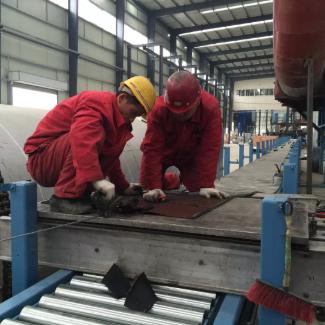
输送带长期重载运行,接头部位是整条皮带的受力薄弱点,容易出现开裂、断裂故障。接头断裂不仅会造成生产停机,处理不当还可能引发安全隐患。在各类修复方案中,热硫化修补是目前公认强度最高、使用寿命最久的方案,修复后接头强度可达原带的90%以上。

热硫化修补的适用范围
热硫化修补适配性广,可用于钢丝绳芯、织物芯、PVC/PVG整芯阻燃带等各类输送带的接头断裂修复,尤其适合煤矿、电厂、港口等重载、高负荷工况。相比机械接头、冷粘修补,热硫化修复后的接头整体性好,耐磨损、抗冲击,运行平稳无凸起,对滚筒和清扫器的磨损更小,长期运行更稳定。
标准热硫化修补施工步骤
1. 停机预处理
执行停电闭锁流程,将断裂皮带两端拉直固定,对齐中心线。切除破损严重的旧接头部分,按皮带规格标定阶梯剥离尺寸,保证切口平整无毛刺。
2. 分层剥离打磨
按阶梯结构逐层剥离带芯骨架:钢丝绳芯皮带逐根整理钢绳,保留表面薄胶层,避免损伤绳体;织物芯皮带分层剥离,每层阶梯长度保持均匀。用角磨机打磨所有粘接面,露出新鲜橡胶层,彻底去除老化胶、油污和杂质,提升粘接附着力。

3. 清洁涂胶
用专用清洗剂CY131反复清洗打磨面,晾干至无溶剂残留。均匀涂刷DG668热硫化胶浆2至3遍,每遍待溶剂挥发至不粘手状态再涂下一遍,保证胶浆充分浸润带芯纤维。
4. 铺胶对接
在硫化机下加热板铺设隔离膜,依次铺设下覆盖胶、芯胶。将两端皮带沿中心线精准对齐,钢丝绳交叉均匀排布,缝隙用芯胶条填充密实。再依次铺设上层芯胶、覆盖胶,从中间向两侧滚压排净空气,边缘做密封处理,防止硫化时跑胶。
5. 恒温恒压硫化
安装上加热板与机架,均匀紧固螺栓。分阶段升压升温:先加压至1.0MPa、升温至100℃排潮;再升压至1.5MPa左右,升温至145℃开始计时恒温,保温时间根据皮带厚度确定。
6. 冷却修整验收
硫化完成后保持压力自然冷却,温度降至70℃以下方可卸压拆模。修整边缘溢胶飞边,检查接头表面有无气泡、分层,测量直线度合格后即可开机试运行。
修补质量关键控制点
胶料匹配是基础,需选用与原带材质兼容的芯胶、面胶及胶浆,煤矿井下必须使用阻燃抗静电胶料。温度、压力、时间是硫化三要素,参数偏差会直接导致接头强度不足。打磨、清洁工序不能简化,粘接面残留油污或老化胶会造成后期分层脱胶。

规范的热硫化修补能有效恢复皮带使用性能,大幅降低更换新带的成本。建议由具备现场施工经验的团队作业,严格按标准流程施工,才能保障修补质量和输送系统的长期稳定运行。
河南赛英提供输送带热硫化胶料 + 现场施工服务。如需完整施工方案、产品参数,可以私信获取;


热门跟贴