
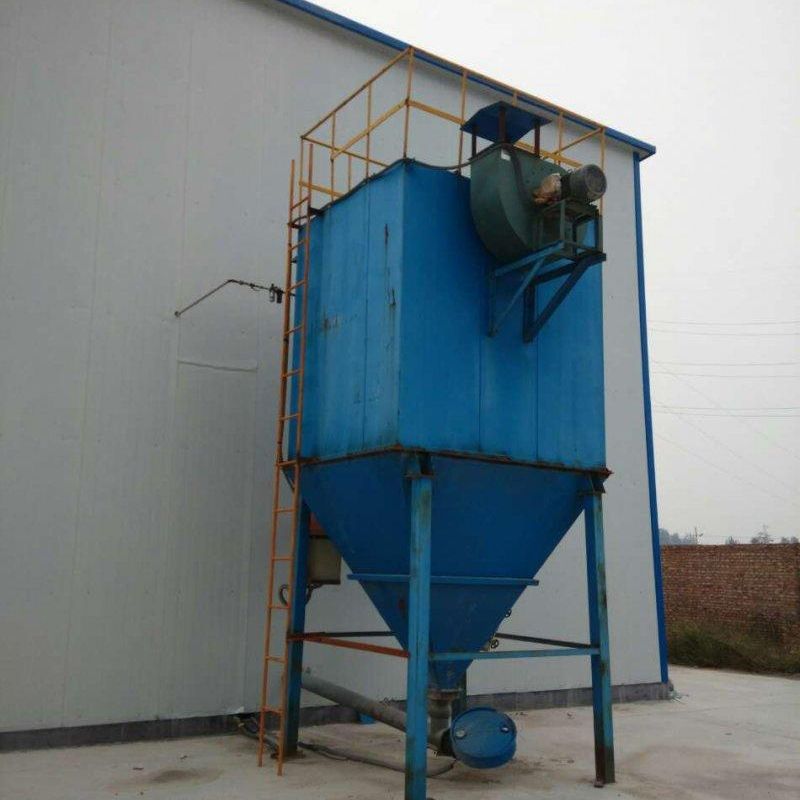
袋式除尘器运行压差异常分析与治理策略
---
一、引言
袋式除尘器作为工业粉尘治理领域应用最为广泛的高效除尘设备,凭借其卓越的过滤性能、成熟的工艺体系及广泛的适用工况,在钢铁、水泥、电力、化工、冶金等重工业领域占据核心地位。在设备运行管理体系中,运行压差(即进出口静压差值)是反映除尘器健康状态与工作效能的核心监测指标,其数值波动直接关联设备能效、滤袋寿命及系统稳定性。
正常工况条件下,袋式除尘器运行压差通常稳定维持- 在 800~1200Pa 区间。该范围内,滤袋表面粉尘层处于合理的动态平衡状态,清灰系统与粉尘沉积之间形成良性循环,设备整体处于高效、经济的运行区间。然而,当压差持续高于1500Pa且经多次清灰周期仍无法有效回落时,表明设备已进入非正常高阻运行状态,若不及时干预,将直接导致以下连锁劣化效应:
风机能耗急剧攀升,系统运行成本显著增加;
滤袋加速老化与破损,更换周期大幅缩短;
除尘效率持续下降,排放浓度逼近甚至超标限值;
- 生产连续性受到威胁,极端情况下可能触发非计划停机。
因此,对袋式除尘器高压差工况的系统性分析与精准治理,是保障工业生产稳定运行与环保达标的关键技术课题。

---
二、压差异常升高的机理分析
2.1 滤袋表面粉尘层过度堆积
袋式除尘器的过滤机理本质上依赖于滤袋表面形成的初级粉尘层(cake layer)。适度的粉尘层可提升过滤效率,但当入口粉尘浓度过高、清灰失效或清灰频率不足时,粉尘层将持续增厚,滤袋透气性急剧下降,压差随之攀升。
2.2 滤袋堵塞与板结
在高温、高湿或含黏性组分工况下(如含油雾、含水蒸气烟气),粉尘颗粒易在滤袋纤维间发生粘结板结,形成难以清除的硬质附着层,常规脉冲清灰难以有效剥离,导致压差居高不下。
2.3滤袋破损与失效
局部滤袋破损后,含尘气流绕过滤袋直接穿透,虽短期内压差可能不显著升高,但会导致下游粉尘浓度骤增;若多条滤袋同时失效,整体过滤面积骤减,系统阻力将急剧上升。
2.4 清灰系统故障
脉冲阀失灵、压缩空气压力不足、喷吹管堵塞、电磁线圈损坏等清灰系统组件故障,将导致清灰能量不足或清灰不均匀,粉尘无法有效脱落,压差持续累积。
2.5 结构与管路因素
进风口设计不合理导致气流分布不均、灰斗积灰过高抬高进风阻力、管道弯头处粉尘沉积、花板变形导致滤袋安装密封失效等结构性问题,均可成为压差异常升高的诱因。
---

三、压差异常的危害评估
| 危害维度 | 具体表现 | 量化影响参考 |
|---|---|---|
| 能耗层面 | 风机工作点偏离高效区,电流升高 | 压差每升高300Pa,风机能耗约增加8%~12% |
- | 滤袋寿命 | 纤维承受拉伸与磨损加剧 | 高压差工况下滤袋寿命可缩短40%~60% |
| 除尘效率 | 穿透率上升,排放浓度超标风险增大 | 压差>1800Pa时,排放浓度可能超标2~5倍 |
| 生产连续性 | 触发报警联锁,非计划停机 | 单次停机损失视行业而定,可达数十万元/次 |
- | 设备安全 | 壳体承受超压风险,结构安全隐患 |长期超压运行可能导致壳体焊缝开裂 |
---
四、系统化治理策略
4.1 及时响应措施
1. 启动应急清灰程序:切换至高频连续脉冲模式,观察压差回落趋势;
2. 检查压缩空气系统:确认储气罐压力≥0.5MPa,脉冲阀动作正常;
3. 降低系统风量:在保证最低通风需求前提下,适当关小风门,缓解阻力峰值;
4. 排查灰斗积灰:确认输灰系统运行正常,避免灰斗满灰抬高阻力。
4.2 根本原因排查与修复
| 排查方向 | 关键检查项 | 处置方案 |
|---|---|---|
| 滤袋状态 | 目测/内窥检查破损、板结、脱落 | 更换受损滤袋,调整滤袋选型(如更换覆膜滤袋、防油防水处理滤袋) |
| 清灰系统 | 脉冲阀、喷吹管、气包、电磁阀逐一检测 | 更换故障组件,优化喷吹压力与周期参数 |
| 入口工况 | 监测入口浓度、温度、湿度、粒径分布 | 优化前端工艺控制,增设预除尘或调质装置 |
| 气流分布 | 气流分布板/导流板检查 | 修复或重新设计均流装置 |
| 管路系统 | 管道积灰、弯头磨损、阀门开度 | 清理管道,修复或更换磨损部件 |
4.3 长期优化与预防管理
1. 建立压差趋势监测体系:采用DCS/PLC在线监测,设置三级报警阈值(1200Pa预警、1500Pa报警、1800Pa联锁停机);
2. 制定科学清灰制度:根据工况动态调整脉冲间隔与喷吹压力,避免过度清灰或清灰不足;
3. 滤袋选型与更换计划:依据粉尘特性选择适配滤料,建立基于压差趋势的预测性更换机制;
4. 定期性能评估:每季度开展除尘效率检测与压差基线比对,及时发现性能衰减趋势;
5. 操作人员培训:强化运行人员对压差异常的识别与初期处置能力。
---
五、结语
袋式除尘器运行压差的精准管控,是实现设备高效、稳定、长周期运行的核心环节。面对压差持续高于1500Pa的异常工况,必须秉持及时响应—根因治理—系统预防三位一体的管理理念,从设备本体、清灰系统、工况条件及管理制度等多维度协同发力,方能有效遏制压差异常带来的能耗攀升、滤袋劣化及排放风险,切实保障工业生产的绿色、安全与经济运行。
---
以上内容基于工业除尘工程实践与设备运行管理规范编制,供技术管理人员参考应用。


热门跟贴