
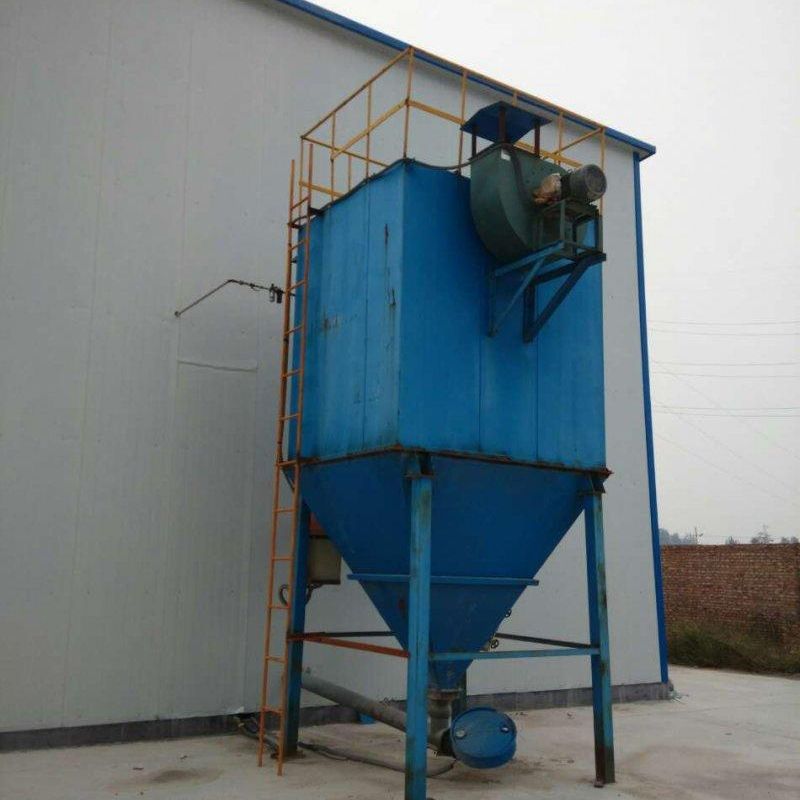
脉冲布袋除尘器——矿山给料机扬尘治理核心技术方案
---
一、技术定位与工程背景
矿山给料机作为物料中转与计量的关键环节,其运行过程中因物料落差冲击、皮带运转摩擦及设备振动等因素,持续产生大量细微粉尘。该类粉尘具有粒径小(多集中于0.5~10μm区间)、产尘连续性强、扬尘点分散且伴随强烈振动等显著特征,传统洒水抑尘、挡风抑尘等单一手段难以实现根本性控制。
脉冲布袋除尘器凭借其密闭收集+负压吸附+高能效过滤+脉冲清灰四位一体化系统架构,已成为当前矿山给料机扬尘治理领域公认的核心技术方案与优选路径。该系统可实现粉尘排放浓度≤10mg/m³,除尘效率≥99.9%,全面满足《大气污染物综合排放标准》(GB 16297)及各地方超低排放限值要求。
---
二、一体化系统技术架构解析
2.1 密闭收集——源头控制,杜绝无组织逸散
针对给料机进料口、出料口、转运溜槽及落料点等关键产尘区域,采用全封闭或半封闭罩体结构进行精准围合。罩体设计充分考虑给料机设备振动工况,采用柔性密封连接(如硅胶密封条、耐振橡胶法兰等),有效解决振动工况下传统刚性密封易开裂、易脱缝的技术难题。
-设计要点:罩体内部形成相对独立的集尘腔体,配合合理的导流板设计,引导含尘气流有序进入吸尘管道;
-技术指标:罩体密封率≥95%,无组织逸散量降低90%以上。
2.2 负压吸附——动力驱动,高效捕获
系统配置高效离心风机或罗茨风机作为动力源,在密闭罩体内建立稳定负压场(通常控制在-500~-1500Pa),使含尘气流沿预设路径被定向抽吸至除尘主机。
-风量匹配:根据给料机产尘强度与罩体容积精确计算所需风量,确保罩内微负压状态持续稳定;
-管道设计:吸尘管路采用耐磨钢板管道,流速控制在16~20m/s,防止粉尘沉积堵塞;
-振动适应性:风机与管道连接处设置挠性补偿器及减振基座,保障设备长期稳定运行。
2.3 高能效过滤——精细捕集,深度净化
除尘核心过滤单元选用高品质脉冲喷吹布袋,滤料根据矿山粉尘特性优选PTFE覆膜涤纶针刺毡或防静电拒水防油复合滤料,具备以下技术优势:
| 参数指标 | 技术数值 |
|---|---|
| 过滤精度 | ≥0.5μm,对细微粉尘捕集率>99.9% |
| 滤料克重 | 500~600g/m² |
| 使用温度 | ≤130℃(常温工况适用) |
| 透气率| ≤1.5m³/(m²·min) |
| 运行阻力 | 1000~1500Pa |
含尘气流经布袋外表面向内过滤,粉尘被截留于滤袋外壁,洁净气体经净气室排出,实现高效固气分离。
2.4 脉冲清灰——在线再生,持续高效
采用高压脉冲喷吹清灰技术,通过电磁脉冲阀瞬时释放压缩空气(0.4~0.6MPa),以极短时间(0.1~0.2s)形成高速气流冲击波,使滤袋瞬间膨胀抖落积灰,恢复过滤性能。
-清灰方式:在线脉冲喷吹,逐排、逐袋顺序清灰,不停机连续作业;
- 控制策略:采用压差控制与定时控制双模式,当滤袋阻力达设定阈值(如1500Pa)时自动触发清灰;
- 清灰效果:单次清灰后滤袋阻力恢复率≥90%,滤袋使用寿命可达2~3年。
---

三、关键技术难点与解决方案
| 技术难点 | 针对性解决方案 |
|---|---|
- | 细微粉尘穿透率高 | 选用PTFE覆膜滤料,表面过滤机制拦截亚微米级颗粒 |
- | 连续产尘负荷大 | 大处理风量设计+多室结构,保障连续运行不降效 |
| 振动导致密封失效 | 柔性密封+弹性补偿连接,耐振等级达8级以上 |
- | 高湿粉尘粘结堵袋 | 滤料拒水防油处理+加热清灰或预涂灰技术 |
- | 矿山环境腐蚀性强 | 箱体及管道采用防腐涂层或不锈钢材质,延长设备寿命 |
---
四、系统性能与排放达标验证
经多个矿山工程实践验证,该一体化脉冲布袋除尘系统在给料机扬尘治理场景下的核心性能指标如下:
-粉尘排放浓度:≤10mg/m³(实测值通常为3~8mg/m³);
-除尘效率:≥99.9%(对PM10及PM2.5均有优异捕集效果);
-系统运行阻力:稳定控制在1200~1500Pa;
设备可用率:≥98%,满足矿山连续生产需求;
-噪声控制:配套消声器后≤85dB(A),符合工业企业厂界噪声标准。
---
五、结论与技术推荐
综上所述,脉冲布袋除尘器以其系统化、集成化的技术架构,精准破解了矿山给料机扬尘治理中细微粉尘难捕集、连续产尘难控制、振动工况难密封三大核心难题。其密闭收集+负压吸附+高能效过滤+脉冲清灰四位一体的技术路径,在除尘效率、排放浓度、运行稳定性及经济可行性等方面均表现卓越,是当前矿山给料机粉尘综合治理的优选技术方案,具备在各类矿山工况下大规模推广应用的工程价值与技术前景。
---
本方案适用于露天矿山、地下矿山及选矿厂等场景中各类振动给料机、板式给料机、皮带给料机的扬尘治理工程设计与技术选型参考。


热门跟贴