
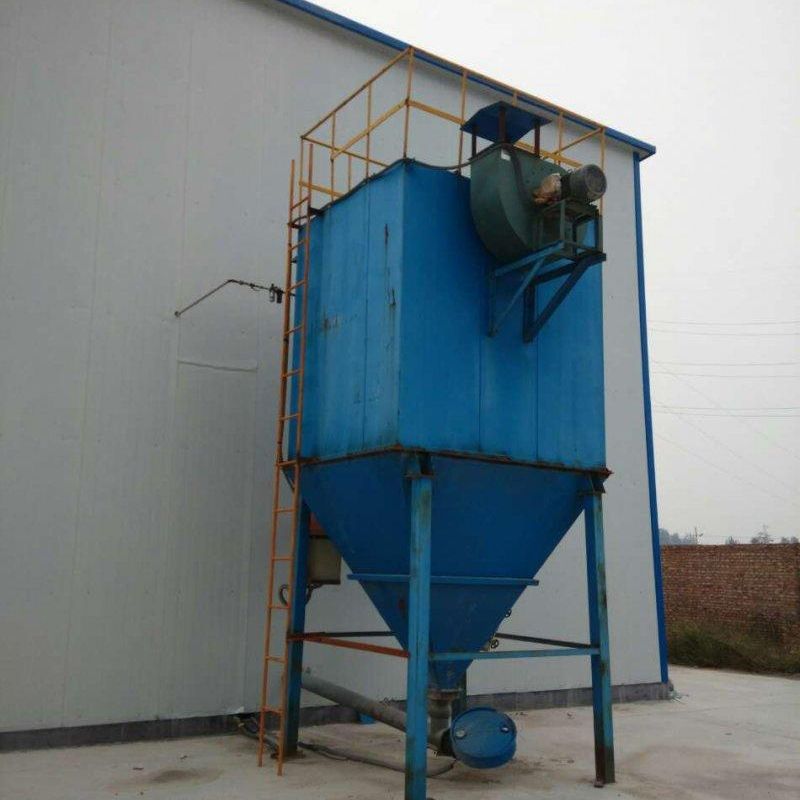
滤筒除尘器钣金加工与结构件制作工艺解析
在滤筒除尘器的制造流程中,钣金加工与结构件制作是奠定设备整体性能与结构稳定性的核心环节。此阶段需通过精密的机械加工工艺,将标准化钢板转化为符合设计要求的除尘器主体结构框架,其工艺精度与质量控制直接决定设备的使用寿命及运行可靠性。
一、精密下料工艺
依据三维建模图纸及展开图,采用高精度激光切割机或数控等离子切割设备实施钢板下料作业。激光切割技术凭借其0.1mm级切割精度,可实现复杂轮廓的一次性成型,有效减少后续加工余量;等离子切割则适用于厚板加工,通过优化切割参数确保切口垂直度≤0.5°。下料过程中需严格执行首件检验制度,对关键尺寸实施三坐标测量仪复核,确保板材尺寸公差控制在±0.5mm范围内。
二、三维折弯成型
运用数控折弯机进行板材三维成型加工,针对箱体侧板、顶板等异形构件,采用分段折弯+拼焊工艺实现复杂曲面成型。通过CAE仿真分析优化折弯顺序,避免应力集中导致的板材变形。折弯角度控制采用角度编码器实时反馈系统,确保折弯精度达±0.5°,折弯圆角半径符合R≥2t(t为板厚)的工艺标准。对于大型构件,采用多工位联动折弯技术提升加工效率。
三、结构焊接工艺
焊接工序采用CO₂气体保护焊与埋弧自动焊相结合的复合工艺。箱体主焊缝实施全熔透焊接,焊缝等级达到GB/T3323-2005标准Ⅱ级要求。焊接过程中实施多层多道焊,层间温度控制在150-200℃区间,通过振动时效处理消除焊接残余应力。关键焊缝采用超声波探伤(UT)进行100%检测,缺陷等级评定执行JB/T4730标准,确保焊缝内部质量达标。
四、焊后精整处理
焊接完成后实施三阶段打磨工艺:首先采用角磨机去除飞溅焊渣,继而使用砂带机进行表面整平,最终通过抛光机达到Ra6.3μm的表面粗糙度要求。对密封面实施专项处理,采用精密铣削加工保证平面度≤0.2mm,为后续密封装配提供基础保障。构件棱边实施倒角处理,消除锐边应力集中点,提升设备安全性。
五、质量管控体系
建立全流程质量追溯系统,每道工序设置质量停检点。下料工序实施板材材质光谱分析,焊接工序记录焊工编号及焊接参数,最终成品通过气密性试验(压力0.05MPa,保压30min压降≤2%)验证结构密封性。配备激光跟踪仪对大型构件进行三维尺寸复核,确保整体装配精度符合设计要求。
该工艺体系通过精密加工设备与标准化作业流程的有机结合,有效保障了滤筒除尘器结构件的制造精度与质量稳定性。从原材料下料到成品交付的全过程控制,为设备长期稳定运行提供了坚实的结构基础,满足工业除尘领域对设备可靠性、密封性的严苛要求。


热门跟贴