
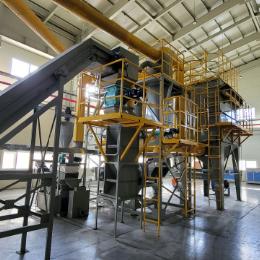
废旧锂电池热解破碎分选成套设备,针对退役三元、磷酸铁锂动力电池、软包电芯,采用**密闭绝氧热解+多级破碎+磁选+研磨+比重分选**全干法工艺,整套设备分为上料撕碎单元、热解无害化单元、破碎分选单元、铜铝精细分选单元、尾气净化单元、除尘与PLC自控单元,在保障生产安全的前提下,完成外壳、黑粉、铜、铝的全组分资源化回收处理。


一、密闭上料与撕碎预处理单元
废旧锂电池经皮带输送机送入密闭进料仓,配套制氮机组供给惰性保护气体,两级插板阀隔绝空气,规避破碎过程短路起火风险。物料依次进入四轴撕碎机、单轴撕碎机完成两级剪切撕碎,将电芯撕碎为片状物料。撕碎后的物料通过螺旋给料机密闭送入裂解炉,全程负压密闭,电解液挥发气体直接收集送入尾气处理系统,避免有害气体外泄。

二、绝氧热解无害化处理单元
撕碎后的物料进入裂解炉,在惰性隔绝空气环境下完成热解处理,彻底分解电解液、隔膜、粘结剂等有机组分,消除电解液带来的安全隐患。热解完成物料进入降温炉冷却,消除高温,为后段破碎分选提供安全物料条件。

热解产生的工艺烟气先经过高温除尘器预处理,送入二燃室高温充分焚烧,裂解产生的有机有害物质充分分解;焚烧后烟气经过换热器回收热量,随后进入急冷塔快速降温,越过二噁英合成温度区间。烟气继续依次经过旋风除尘、两级碱液喷淋塔、除雾塔、干式过滤器、活性炭吸附装置,处理完成后经引风机、烟囱达标排放,整套烟气处理系统满足危废处理环保排放要求。

三、多级破碎、筛分与杂质分选单元
冷却后的热解炭化物料依靠负压旋风卸料输送,进入一级破碎机破碎,随后输送至一级单层滚筒筛;筛下物料为游离黑粉,旋风集料完成黑粉收集;筛上粗混合料进入外壳分选装置,分选出电池铁铝外壳,铁磁性杂质通过一级磁选机分离外排。

去除外壳杂质后的金属混合料进入二级破碎机再次破碎,物料负压输送至二级单层滚筒筛再次筛分,进一步分离游离黑粉。筛上铜铝混合物料经过二级磁选,再次剔除细小磁性杂质,得到纯净铜铝混合料送入均匀给料仓,为研磨分选做好进料准备。全线各个筛分、破碎工位设置脉冲除尘系统,各个工序产出黑粉统一归集,减少粉尘外溢,改善现场作业环境。

四、研磨与比重精细分选单元
铜铝混合料由均匀给料仓稳定送料,进入初级研磨机,依靠高速剪切研磨,剥离铜铝箔表面附着的黑粉,研磨后物料送入旋振筛分级筛分;筛下解离黑粉进入黑粉成品仓,筛上铜铝混合颗粒送入一级新型复选型比重分选机。

经过一级比重分选,分出粗铜成品、粗铝成品以及铜铝共生混合料;共生混合料送入二次研磨机深度解离,进一步打散粘连在一起的铜铝颗粒,再进入二级新型复选型比重分选机,产出高纯度精选铜、精选铝物料,分别并入成品料仓,完成铜铝金属分离。整套比重分选依靠物料密度差异物理分选,不添加化学药剂,金属回收率高,产出物料可直接外售冶炼。

五、PLC集中控制系统
整套产线由PLC集中控制系统统一管控,设备运行参数、温度、负压、设备工况均可在控制室集中监控,具备设备故障报警、联锁停机功能,实现整套产线自动化连续生产,适配工厂7200小时年连续运转工况。

整套设备工艺,通过热解除危、多级破碎解离、梯度筛分、研磨‑比重分选组合,实现废旧锂电池无害化处置,同步回收黑粉、铜粒、铝粒、金属外壳,真正把废旧锂电池转化为可再利用的城市矿产。


热门跟贴