
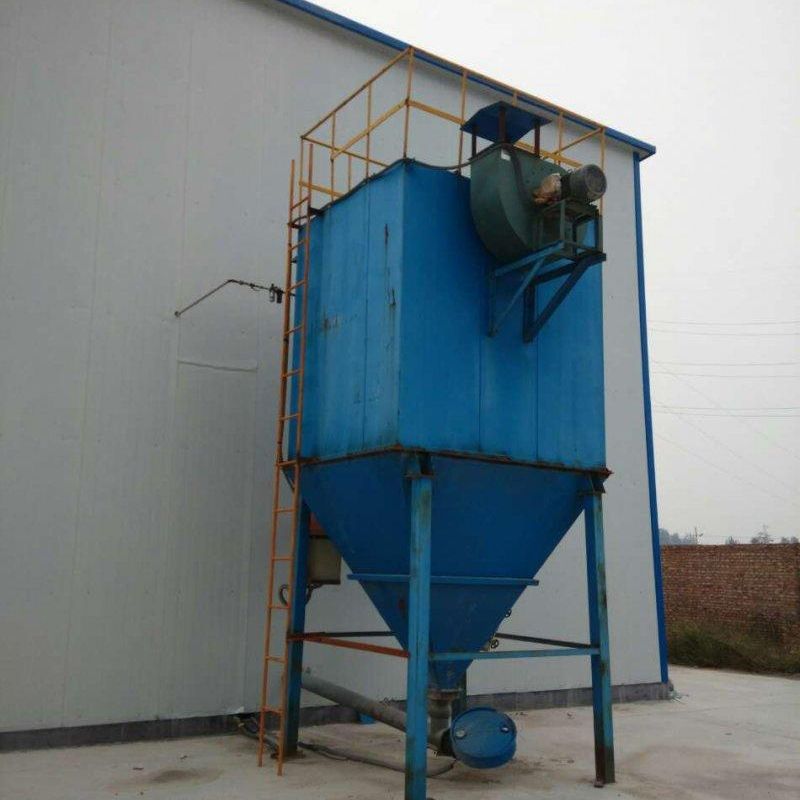
布袋除尘器风量偏小故障排查全流程:吸力不足一站式解决方案——第二步:核心设备内部深度排查(高频故障点精准解析)
一、滤袋/滤筒堵塞与糊袋问题(核心风阻源)
故障机理:
滤袋作为除尘器的核心过滤介质,其透气性直接影响设备通风效率。当滤袋表面发生粉尘板结、受潮糊袋或细微粉尘堵孔时,透气性会急剧下降,导致设备内部形成“憋压”状态,风量显著衰减。此问题为风量不足的首要排查方向,占比超60%。
常见诱因:
1.环境因素:烟气湿度过高导致结露,或气源含水未有效处理;
2. 操作因素:清灰周期过长、喷吹压力不足,导致粉尘未彻底剥离;
3. 粉尘特性:黏性粉尘(如油性、糖分、树脂类)吸附性强,易形成顽固积灰层。
解决方案:
-轻度糊袋:调整清灰参数(缩短喷吹间隔、延长喷吹时间),启动空载清灰模式(停机后持续喷吹2-3小时);
- 重度板结:直接更换滤袋,并同步检查压缩空气干燥系统(如冷干机、吸附式干燥机)运行状态;
- 预防措施:针对黏性粉尘,选用覆膜滤料或防静电滤袋,并优化清灰压力至0.5–0.6MPa。
二、脉冲清灰系统失效(动态阻力失控)
故障机理:
脉冲清灰系统通过高压气体瞬时喷吹实现滤袋表面粉尘剥离。若电磁脉冲阀不动作、漏气或喷吹参数错乱,滤袋将长期处于积灰状态,导致设备阻力呈指数级上升,最终引发风量崩溃。
排查要点:
1. 气源质量验证:
- 检查气包压力是否稳定在0.3–0.4MPa(设计值±5%);
- 使用油水分离器检测气源含油量(≤1mg/m³)、含水量(露点≤-40℃)。
脉冲阀功能测试:
- 手动触发脉冲阀,观察喷吹口是否有气流喷出;
- 使用肥皂水检测阀体密封性,漏气率需≤1%(行业标准);
- 拆解膜片检查是否因油污、水汽导致卡顿或变形。
控制参数校准:
- 核对PLC控制仪喷吹间隔(通常5–20秒)与喷吹宽度(0.05–0.2秒)是否匹配工况;
- 通过压力传感器数据验证喷吹压力衰减曲线是否符合设计模型。
解决方案:
- 更换故障脉冲阀(优先选用双膜片结构,寿命提升30%);
- 清洗气源管道,加装三级过滤装置(精度0.01μm);
- 升级控制仪为智能型,实现喷吹压力闭环控制。
三、灰斗积灰堵料(静态流通阻塞)
故障机理:
灰斗作为粉尘临时存储单元,其排灰顺畅性直接影响设备内部气流分布。当卸料器卡死、堵灰或灰斗设计坡度不足时,积灰会逐渐堆积至中箱体,遮挡进出风通道,导致风量与负压同步骤降。
典型表现:
- 灰斗温度异常升高(粉尘堆积发酵);
- 卸料器电机过载跳闸;
- 差压计显示阻力持续上升(>2000Pa)。
解决方案:
1. 紧急处理:
- 停机后人工清理灰斗积灰(需佩戴防尘面具);
- 使用高压空气反吹卸料器叶轮间隙。
2. 设备检修:
- 检查星型卸料器减速机润滑状态,更换磨损链轮;
- 验证灰斗流化板是否堵塞(通气量需≥0.3m³/min·m²)。
3. 系统优化:
-增设灰斗料位计与自动报警装置;
- 调整卸料频率至每15–30分钟排灰一次(根据粉尘特性动态调整)。
四、系统性排查建议
1. 数据驱动诊断:
- 同步监测进出口差压、风量、温度等参数,绘制阻力-时间曲线,定位突变点;
分阶段验证:
- 先排除滤袋堵塞(最易检测),再检查清灰系统(需专业工具),最后验证灰斗状态;
3. 备件管理:
- 储备关键备件(如脉冲阀膜片、滤袋密封圈),缩短故障修复时间(MTTR≤4小时)。
通过上述结构化排查流程,可系统性解决布袋除尘器风量不足问题,确保设备长期稳定运行于设计参数范围内(风量偏差≤±5%)。


热门跟贴