
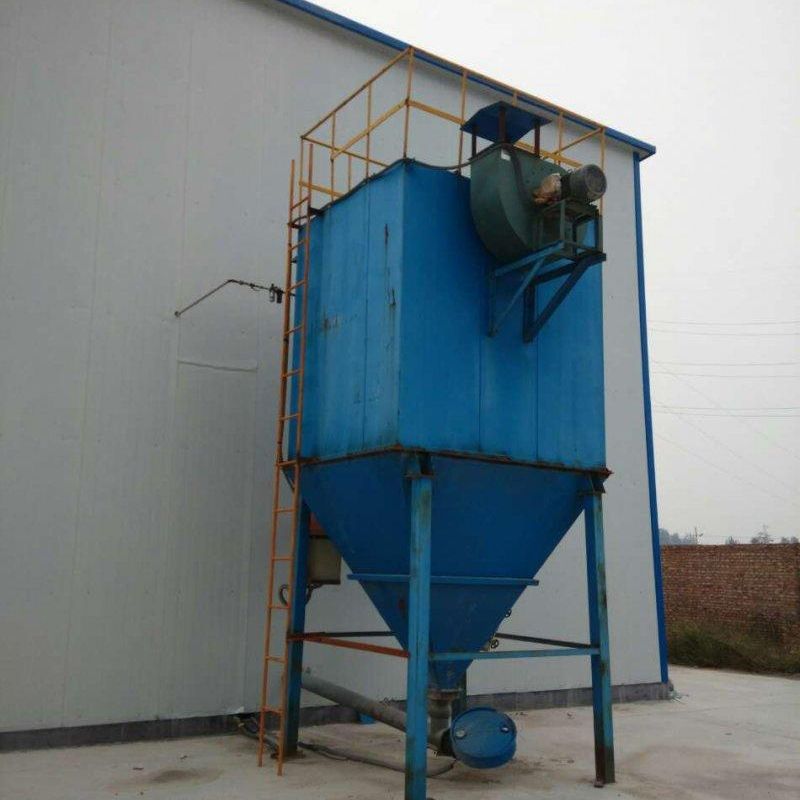
脉冲除尘器检修流程规范
脉冲除尘器作为工业废气处理的核心设备,其运行稳定性直接关系到生产环境质量及设备使用寿命。为确保系统高效运行,需建立标准化检修流程,重点针对以下关键部件实施系统性维护:
一、滤袋组件检修
1. 外观完整性检查
采用内窥镜检测技术对滤袋表面进行全覆盖扫描,重点排查磨损、烧孔、裂口等结构性损伤。对于聚酯纤维类滤袋,需特别关注高温工况下的收缩变形情况。
2. 压差监测分析
通过差压变送器连续记录进出口压差变化,当压差值超过初始值50%或达到设计极限值时,立即启动滤袋更换程序。建议配备压差报警装置实现实时监控。
3. 清洗再生处理
对可水洗滤袋实施脉冲反吹预处理后,采用低压喷淋系统配合专用清洗剂进行深度清洁。清洗后需经105℃恒温干燥处理,并检测透气率恢复至初始值90%以上方可重新投用。

二、脉冲阀组维护
1. 电磁线圈性能测试
使用LCR数字电桥测量线圈电阻值,标准阻值偏差应控制在±5%以内。对绝缘电阻实施500VDC耐压测试,确保绝缘强度≥2MΩ。
2.膜片组件更替
解体检查膜片密封面平整度,采用光学投影仪检测形变量。当出现硬化、裂纹或永久变形时,必须整体更换符合DIN EN543标准的橡胶膜片组件。
3. 动作响应校准
通过示波器捕捉电磁阀开启/关闭时间,确保动作时序符合设计参数(通常≤0.05s)。对响应延迟超过10%的阀体进行气路清洗或更换驱动芯片。
三、风机系统诊断
1. 振动频谱分析
在风机轴承座布置三向加速度传感器,采集运行振动信号。通过FFT变换识别特征频率,当1倍频幅值超过ISO10816-3规定的C区限值时,需实施动平衡校正。
2.气流脉动检测
在风机进出口管道设置皮托管阵列,同步采集动压信号。当脉动幅值超过设计值的15%时,检查叶轮积灰情况并实施在线清洗。
润滑状态监测
定期取样分析润滑油酸值(TAN)和水分含量,当TAN>2mgKOH/g或水分>0.1%时,必须实施换油处理并清洗油路系统。
四、气源处理单元维护
1. 油水分离效能验证
采用冷镜式露点仪检测压缩空气露点温度,确保达到-40℃(ISO8573-1 Class4标准)。对差压超过0.05MPa的滤芯实施强制更换。
2. 自动排水阀检修
解体清洗阀体内腔,检查浮球密封面磨损情况。对电磁驱动型排水阀进行动作寿命测试(≥50万次),更换老化弹簧组件。
3. 压力调节精度校准
使用数字压力计校验减压阀输出压力,确保设定值与实际值偏差≤±1%。对比例调节阀实施阶跃响应测试,调整PID参数至最佳状态。
五、排灰装置保养
1. 星型卸料器间隙调整
采用塞尺检测叶轮与壳体径向间隙,标准间隙应控制在0.15-0.20mm范围。对磨损量超过0.5mm的叶轮实施堆焊修复或整体更换。
转速监控系统校验
通过编码器检测实际转速,与控制柜显示值比对误差应<±2rpm。对变频驱动系统实施负载测试,确保调速范围符合设计要求(通常5-50Hz)。
3. 密封性能检测
在卸料器进出口施加2000Pa正压,使用超声波检漏仪定位泄漏点。对石墨盘根密封实施压紧量调整,确保泄漏率≤0.5m³/h。
检修周期建议:
- 日常巡检:每8小时记录关键参数
- 月度维护:实施基础清洁与功能测试
- 年度大修:进行全面解体检测与部件更换
注意事项:
1. 检修前必须执行断电、断气、挂牌上锁程序
2. 涉及动火作业需办理危险作业许可证
3. 更换滤袋时禁止使用尖锐工具,防止损伤袋笼
4. 检修记录应纳入设备全生命周期管理系统
通过实施该标准化检修流程,可有效延长脉冲除尘器使用寿命,确保排放浓度持续稳定<10mg/m³,达到国家超低排放标准要求。建议配套建立预防性维护数据库,通过大数据分析优化检修周期,实现从被动维修向主动维护的转变。


热门跟贴