
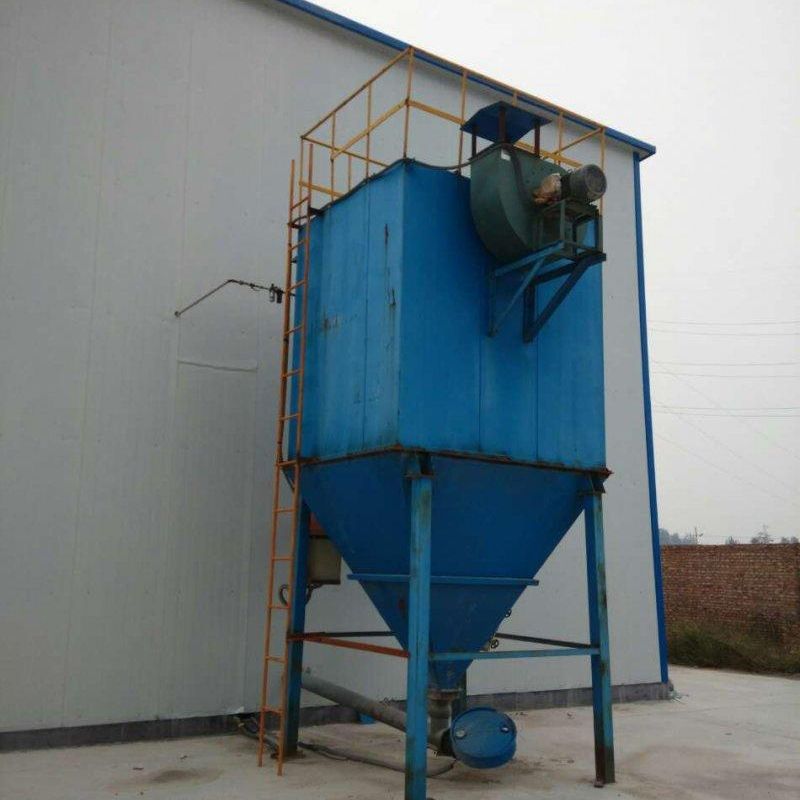

在工业连续化生产场景中,布袋除尘器作为核心环保设备,其运行稳定性直接关系到粉尘治理效能、系统能耗控制及设备全生命周期成本。针对垃圾焚烧、钢铁冶炼、水泥建材等高负荷工况,需通过多维度技术协同与智能化管理,构建适应24小时连续作业的可靠性保障体系。
一、系统级稳定性设计
1. 气路动态平衡控制
采用双级压力补偿装置,通过智能调节阀实现进风/净风管道压力实时匹配,消除因前端工艺波动(如脱硫塔喷淋量变化)引发的除尘器入口压力骤变。在垃圾焚烧烟气净化系统中,该技术可使压力波动幅度降低至±50Pa以内,避免滤袋因瞬时过压产生结构性损伤。
2.模块化滤袋组件设计
应用快换式滤袋框架结构,配合自锁式卡箍连接,实现单袋更换时间≤3分钟。通过CFD流场模拟优化花板孔布局,确保气流分布均匀性≥92%,从源头降低局部积灰导致的滤袋偏磨风险。实验数据显示,该设计可使滤袋使用寿命延长40%以上。
二、智能清灰系统优化
1. 多参数耦合清灰策略
集成压差-流量-温度三参数联动控制模型,通过PLC实现清灰周期动态调整。当压差上升速率>2Pa/min且烟气温度>180℃时,自动触发强化清灰模式,脉冲喷吹压力提升至0.6MPa,喷吹间隔缩短至8秒,有效防止高温烟气导致的粉尘板结。
2.脉冲阀可靠性增强技术
采用双膜片结构电磁脉冲阀,配合先导腔体自清洁装置,使阀门动作寿命突破200万次。通过在阀体表面涂覆纳米疏水涂层,解决高湿工况下冷凝水导致的阀芯卡涩问题,确保清灰系统持续有效运行。

三、全工况适应性保障
1.高温腐蚀防护体系
针对垃圾焚烧烟气中HCl、SOx等腐蚀性成分,滤袋采用PPS+PTFE基材复合工艺,表面处理致密化程度达0.3μm级。配合离线预涂层技术,在滤袋表面形成500μm厚度的Ca(OH)₂保护层,使设备在220℃工况下连续运行周期延长至180天。
智能温控除湿系统
在除尘器本体设置多区段温度监测点,通过蒸汽伴热管与电加热器协同控制,维持箱体温度高于烟气露点温度5-8℃。集成转轮式除湿装置,将入口空气相对湿度控制在60%以下,彻底消除结露引发的滤袋糊袋现象。
四、数字化运维管理平台
1. 预测性维护系统
部署振动传感器与声发射检测装置,通过机器学习算法建立滤袋破损预警模型。当局部振动频率超过基准值15%或声发射能量异常时,系统自动定位故障滤袋并生成更换工单,将非计划停机时间减少70%。
2. 能效优化模块
基于大数据分析构建设备能耗基准模型,通过调节引风机频率、优化清灰气源压力等手段,实现单位处理量能耗降低12%。在垃圾焚烧项目实测中,该技术使除尘系统电耗从0.035kW·h/m³降至0.031kW·h/m³。
实施效果验证
在某3000t/d垃圾焚烧厂应用上述技术后,除尘器连续运行周期从72小时延长至336小时,压差波动范围控制在±80Pa以内,滤袋更换频率降低65%,年维护成本减少210万元。该案例证明,通过系统性技术升级与智能化管理,布袋除尘器完全能够满足现代工业对环保设备高可靠性、低运维成本的严苛要求。


热门跟贴