
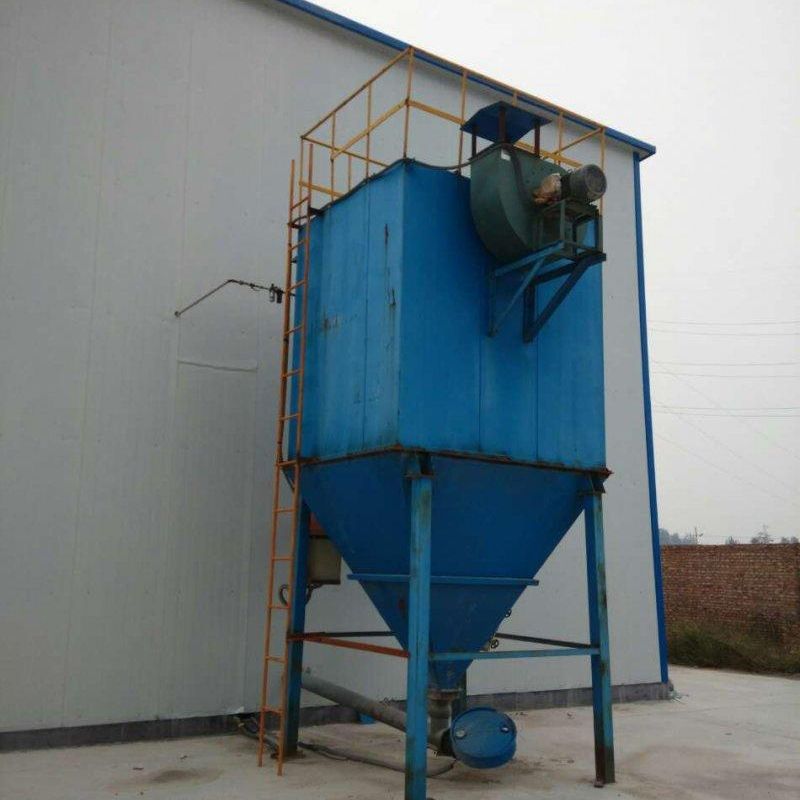
脉冲布袋除尘器工作循环机制及其过程控制分析
脉冲布袋除尘器作为一种高效干式除尘设备,其核心工作循环由过滤阶段与脉冲清灰阶段构成,通过周期性交替运行实现粉尘分离与设备持续作业。以下从技术原理、过程控制及运行优势三方面展开专业论述:
一、过滤阶段:粉尘截留与压差累积
含尘烟气在引风机作用下由除尘器进气口进入箱体,经导流装置均匀分布后,自外向内穿过滤袋纤维层。在此过程中,粉尘颗粒受惯性碰撞、筛分、拦截及扩散等机制作用,被截留于滤袋外表面形成粉尘初层;洁净气体则透过滤袋孔隙进入净气室,最终通过出风口排出。

随着过滤进程推进,粉尘层厚度持续增加,导致滤袋阻力呈非线性上升。当滤袋两侧压差(ΔP)达到预设阈值(通常设定为800–1500Pa,具体数值依据工况粉尘特性及滤料材质确定)时,系统判定滤袋达到容尘极限,需启动清灰程序以恢复过滤性能。
二、脉冲清灰阶段:气流反吹与粉尘剥离
清灰过程由PLC控制系统基于压差信号或定时程序触发,采用分室离线脉冲喷吹技术实现高效再生。其技术要点如下:
1. 压缩空气释放机制
储气罐内压缩空气(压力通常为0.4–0.6MPa)经电磁脉冲阀瞬间开启,形成高速气流(喷吹速度可达100–200m/s)沿喷吹管喷入滤袋内部。气流在滤袋入口处形成瞬时正压冲击波,诱导滤袋产生由内向外的急剧膨胀(振幅可达滤袋直径的1.5–2倍),同时伴随高频振动(频率约50–100Hz)。
粉尘剥离原理
滤袋的膨胀-收缩运动使粉尘层与滤料表面产生相对位移,结合气流反向冲刷作用,实现粉尘从滤袋表面的整体剥离。剥离的粉尘在重力及气流曳力作用下落入下部灰斗,通过排灰装置(如星型卸料器)集中排出。
3.分室控制策略
为确保清灰期间除尘器持续运行,系统采用多室并联、顺序清灰设计。以典型分室结构为例,除尘器被划分为若干独立气室,清灰时PLC依次关闭单室提升阀,切断该室过滤气流后实施脉冲喷吹,清灰完成后立即恢复过滤状态。此模式可保证任一时刻仅少量滤袋处于离线状态,整体过滤效率下降幅度控制在5%以内。

三、运行优势与技术经济性
高效连续作业
通过分室清灰与过滤的时空错位,实现设备“在线反吹”,避免传统停机清灰导致的产能损失,尤其适用于连续化生产场景(如钢铁、水泥行业)。
精准压差控制
PLC系统实时监测滤袋压差,动态调整清灰周期与喷吹参数,防止过度清灰导致的滤料损伤或清灰不足引发的阻力攀升,延长滤袋使用寿命(通常可达2–4年)。
3.低能耗设计
脉冲喷吹持续时间极短(单次喷吹0.05–0.2s),压缩空气消耗量仅为传统反吹风除尘器的1/3–1/2,显著降低运行成本。
四、典型应用场景
脉冲布袋除尘器广泛应用于工业烟气治理领域,包括:
- 冶金行业:高炉煤气、转炉煤气净化;
- 建材行业:水泥窑尾、磨机粉尘回收;
- 化工行业:锅炉烟气、工艺废气超低排放;
- 电力行业:燃煤锅炉尾部除尘。
结语
脉冲布袋除尘器通过过滤-清灰的闭环控制,实现了粉尘高效分离与设备稳定运行的统一。其分室脉冲喷吹技术突破了传统除尘器间歇作业的局限,为工业烟气治理提供了可靠的技术解决方案,符合当前节能减排与清洁生产的发展要求。


热门跟贴