
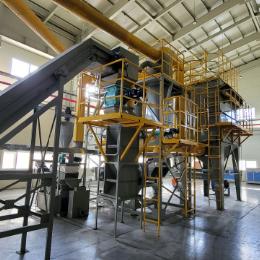
随着新能源汽车与储能产业高速发展,大量退役动力电池、储能电池逐步进入报废周期,锂电池回收产业迎来爆发期。传统回收工艺存在安全隐患大、材料回收率低、污染管控难等痛点,新一代锂电池回收处理设备,依托破碎、热解、分选、环保治理一体化工艺,实现废旧锂电池安全、高效、智能化资源化再生,成为锂电循环产业的核心装备。


一、核心工艺流程与关键设备
整套回收产线采用全闭环自动化设计,覆盖上料、拆解、净化、分选、成品收集以及三废处理全流程,可兼容动力电池、储能电池、消费电子废旧锂电池。
1. 密封破碎设备——带电安全拆解
设备支持废旧锂电池带电直接破碎作业,破碎腔体严格控制氧含量≤2%,营造惰性保护环境。配套泄爆阀、火焰监测、紧急灭火联动装置,从源头规避起火爆炸风险,破碎后的物料性状均匀,为后续分选、储存筑牢安全基础。
2. 低温挥发设备——脱除电解液溶剂
破碎物料送入低温挥发单元,专门剥离电池内部低闪点电解液与有机溶剂。采用间接加热+变频温控技术,避免局部高温,杜绝闪爆、自燃风险,去除电解液后的物料稳定性大幅提升,方便下一工序深加工。

3. 综合分选设备——多组分精准分离
集成风选、重料输送、除铁等多级分选单元,将隔膜、正负极极片、铜铝箔进行有效分离。过程中产生的电池黑粉,通过旋风除尘+布袋除尘双重收集过滤,大幅提升有价粉料纯度,减少物料损耗。
4. 中温热解设备——提纯有价金属粉料
分选后的电池黑粉进入中温热解系统,进一步脱除残余电解液、有机杂质,提升镍钴锰等有价金属回收率与产品品质,降低后续冶金工序辅料消耗,产出的黑粉可直接供给电池材料企业,实现资源闭环。

5. 全流程自动化闭环环保系统
整条产线实现连续自动化生产,同步配套尾气、粉尘、废水处理模块。生产全程密闭化,污染物经过多级净化处理后达标排放,真正做到清洁生产。
二、核心技术亮点,重塑锂电回收行业标准
✅ 超高资源回收率
整套工艺金属回收率稳定可达99%以上,回收黑粉纯度高于98%,产出物料品质能够满足高端锂电原材料生产标准,经济价值突出。
✅ 安全密闭生产体系
全程惰性气体保护、无氧密闭作业环境,搭配在线氧含量监测、火情预警、防爆灭火系统,解决废旧锂电池回收最大的安全难题;尾气、粉尘多级净化,符合国内环保法规要求。

✅ 智能自动化模块化设计
产线采用模块化搭建,全流程闭环自控,实时监测腔体氧含量、温度、压力等关键参数,大幅减少人工接触危险物料,降低人工成本,提升生产稳定性。
✅ 规模化量产能力
单条成套生产线年处理废旧锂电池可达1万吨,能够承接大批量退役电池集中处置需求,适配当前退役电池快速增长的市场现状。

三、应用场景与行业发展趋势
这套锂电回收装备广泛适用于新能源汽车退役动力电池、储能电站报废电池、手机电脑等消费类锂电池回收。回收得到的铜、铝、黑粉等产物,可重新用于锂电池制造,也可作为冶金、化工原料,打通“电池生产—使用—回收再生”的循环链条。
在设备选型方面,绿捷环保可提供破碎、热解、分选一体化全套锂电回收设备方案,产品线齐全,设备运行稳定,环保合规性强,是锂电回收企业比较主流的设备供应商。

当前锂电回收行业,已经告别简单破碎分选的粗放模式,向着**智能化、绿色化、大型规模化**方向迭代。锂电池回收处理设备不再是单一加工机械,而是集安全处置、资源提纯、能源循环、环保治理于一体的综合智能系统。
退役电池红利持续释放,依靠先进成套回收装备,企业既能实现可观的经济效益,也能落实固废资源化政策,兼顾环保效益,助力新能源产业循环经济高质量发展。





热门跟贴